

Răspunsul scurt: Nu, iar diferența apare în prețul piesei dvs
Aliajul de aluminiu și aluminiul turnat nu sunt două nume pentru un material. Aliajul de aluminiu descrie chimia: aluminiu plus adaosuri deliberate de siliciu, magneziu, cupru, zinc, mangan sau fier. Aluminiul turnat descrie o cale de formare: acel aliaj a fost topit, injectat sau turnat într-o matriță și solidificat în formă. Fiecare piesă din aluminiu turnat este un aliaj de aluminiu, dar o mare parte din aliajele de aluminiu nu sunt niciodată turnate. Profilele extrudate, tabla laminată, piesele forjate și piesele prelucrate din țagle sunt și ele aliaje de aluminiu și se comportă diferit în moduri pe care desenul dvs. ar trebui să le anticipeze deja.
Aici confuzia devine scumpă. Un cumpărător scrie 6061-T6 în cutia de material a unui RFQ pentru o carcasă cu aripioare de răcire și un perete de 1,2 mm. Un turnător de matriță citește o denumire forjată, citează oricum, iar conversația despre porozitate, alungire și tratament termic începe trei săptămâni mai târziu. Sau se întâmplă invers: un inginer aude că aluminiul turnat este mai slab și specifică un suport forjat pentru o piesă pe care o turnare sub presiune bine proiectată ar fi livrat-o la aproximativ jumătate din cost, cu mult mai multă libertate în geometrie.
Regula practică este simplă. Alegeți aliajul din cauza mediului și a sarcinilor pe care le va vedea piesa. Alegeți procesul de turnare din cauza geometriei, grosimii peretelui și volumului anual. Restul acestui articol lucrează prin ambele jumătăți ale acelei decizii cu numerele care apar de fapt pe desene și citate.
| Termen | Ceea ce descrie | Denumiri tipice | Unde se ia decizia |
|---|---|---|---|
| Aliaj de aluminiu | Chimia materialului: aluminiu plus siliciu, magneziu, cupru sau zinc | 6061-T6, 5052-H32, A380.0, ADC12 | Specificația materialului pe desen |
| Aluminiu turnat | O cale de formare: topitură solidificată în interiorul unei matrițe | Turnat în nisip A356-T6, carcasă turnată sub presiune A380 | Selecția procesului și sculele |
| Aluminiu forjat | O cale de formare: laminată, extrudată sau forjată | 6061 extrudare, 7075 placă, 5052 foaie | Selecția procesului și comanda morii |
| Aluminiu pur comercial | Metal de bază fără adaosuri de aliere deliberate | 1050, 1100 | Rareori specificat pentru piesele structurale |
Aliajul de aluminiu este o familie de materiale, aluminiul turnat este o cale de formare
Aluminiul pur comercial este moale, cu o rezistență la tracțiune de aproximativ 90 MPa și aproape niciodată nu este răspunsul potrivit pentru o turnare structurală. Alierea schimbă asta. Siliciul adăugat la 7 până la 12 procente conferă topiturii fluiditatea pentru a umple cavitățile subțiri și rezistența la rupere la cald, care lasă o parte să se răcească fără a se crăpa. Cuprul și magneziul cresc rezistența și duritatea. Fierul, tratat în mod normal ca o impuritate, este tolerat în mod deliberat în aliajele de turnare sub presiune, deoarece reduce lipirea și lipirea matriței.
A380 arată cum un aliaj de turnare face mai multe lucrări simultan. Conține aproximativ 8,5% siliciu, 3,5% cupru și aproximativ 1% fier. Siliciul oferă fluiditate, cuprul oferă duritate și prelucrabilitate, iar fierul împiedică topirea să se sude pe suprafața matriței. Un aliaj forjat, cum ar fi 6061, merge în cealaltă direcție: aproximativ 0,6% siliciu, 1,0% magneziu și 0,28% cupru, deoarece aliajele forjate trebuie să supraviețuiască laminarii și extrudarii fără crăpare și pentru că siliciul ridicat face prelucrarea lentă și abrazivă.
Consecința producției este aceasta. Dacă o piesă este proiectată cu grosimea peretelui, razele și tirajul care se potrivesc pentru turnarea sub presiune, un aliaj de turnare se poate potrivi cu un aliaj forjat în rezistență la tracțiune pe hârtie. Ceea ce diferă este modul în care piesa eșuează. O carcasă A380 turnată sub presiune se alungește de obicei cu 3 până la 4% înainte de rupere, în timp ce o parte 6061-T6 se alungește cu 8 până la 12%. Dacă proiectarea dvs. se bazează pe piesa care se îndoaie și pe absorbția energiei, mai degrabă decât pe fisurare, acel decalaj contează mult mai mult decât numărul de tracțiune din titlu pe o fișă de date.
Două sisteme de numerotare, o combinație comună
Denumirile din aluminiu provin din două ramuri ale aceluiași standard, iar ramurile nu sunt interschimbabile. Aliajele forjate folosesc patru cifre, de la 1xxx la 8xxx, unde prima cifră identifică elementul de aliere principal și urmează o temperatură cu cratime: 6061-T6, 5052-H32, 7075-T651. Aliajele turnate folosesc trei cifre plus o zecimală, iar Asociația Aluminiului prefixează o literă atunci când chimia a fost modificată: A380.0, A360.0, A356.0, A413.0. Prima cifră încă semnalează familia de aliaje, dar ultimele două cifre sunt numere de înregistrare, mai degrabă decât compoziții pe care le puteți căuta într-un tabel forjat.
Harta sistemelor internaționale doar aproximativ. ADC12 este un grad japonez de turnare sub presiune aproape de A383. EN AC-46000, scris ca AlSi9Cu3(Fe), este vărul european al lui A380. Când un desen poartă o denumire și un citat revine cu altul, cereți mai degrabă intervalul de compoziție chimică decât numele. Două aliaje care au un nume de familie pot diferi cu două puncte procentuale de cupru, iar acel singur element este diferența dintre o carcasă care se anodizează la un gri consistent și una care iese pete și pete.
Semnul revelator al unei anchete confuze este o desemnare forjată într-un RFQ de turnare sub presiune. De obicei înseamnă că materialul a fost copiat dintr-o piesă prelucrată existentă fără ca nimeni să întrebe dacă piesa va fi turnată, forjată sau tăiată din tablă. Dacă nu sunteți sigur ce grad de turnare se potrivește unei aplicații, acest ghid continuă cum să alegi cel mai bun aliaj de aluminiu pentru turnarea sub presiune parcurge logica de selecție pas cu pas.
Nu fiecare piesă din aluminiu turnat iese dintr-o mașină de turnare sub presiune
Aluminiul turnat acoperă cel puțin șase procese comerciale, iar capacitatea lor de toleranță și economia uneltelor diferă cu un ordin de mărime. O parte A356 turnată prin gravitate într-o matriță permanentă este din aluminiu turnat. La fel și o carcasă A380 aruncată într-o matriță de oțel întărit într-o fracțiune de secundă. Alegerea dintre ele este o întrebare de geometrie și volum, nu o ierarhie de calitate.
| Proces | Aliaje tipice | Perete minim | Toleranță realizabilă | Investiție în scule | Cel mai potrivit |
|---|---|---|---|---|---|
| Turnare cu nisip | A356, A319, A360 | 3,0 - 4,0 mm | aproximativ /-0,8 mm | Scăzut, numai model | Piese mari, volum redus, prototipuri |
| Gravitație / mucegai permanent | A356, A360, A413 | 3,0 mm | aproximativ /-0,4 mm | Mediu | Piese structurale tratate termic, 1.000 până la 50.000 pe an |
| Presiune scăzută | A356, A357 | 3,0 - 4,0 mm | aproximativ /-0,4 mm | Mediu to high | Piese structurale etanșe la presiune |
| Turnare sub presiune înaltă | A380, A383, ADC12, A360 | 1,0 - 1,5 mm | aproximativ /-0,10 mm, până la /-0,05 mm la dimensiunile selectate | Înalt | 10.000 până la peste 1.000.000 de piese, pereți subțiri, detalii fine |
| Turnare sub presiune asistată de vid | A380, aliaje speciale cu conținut scăzut de fier | 1,2 - 1,5 mm | aproximativ /-0,10 mm | Înalt | Piese turnate etanșe, sudabile și tratabile termic |
| Turnare de investiții | A356, 356 | 1,5 - 2,5 mm | aproximativ /-0,10 mm | Înalt | Detaliu fin, dimensiuni mici spre mijlocii, volum mic spre mediu |
| Turnare sub presiune de zinc | ZAMAK 3, ZAMAK 5, ZA-8 | 0,5 - 0,75 mm | aproximativ /-0,05 mm | Înalt, very long life | Piese mici precise, finisaje decorative placate |
Două numere din acel tabel decid majoritatea proiectelor. Prima este grosimea minimă a peretelui: turnarea sub presiune de înaltă presiune ține pereții subțiri, deoarece metalul este injectat sub presiune, dar sub aproximativ 1,0 mm frontul de curgere se solidifică înainte ca cavitatea să se umple și veți fi închis la rece. Al doilea este durata de viață a sculei. Zincul rulează la o temperatură de topire de 380 până la 430 de grade Celsius față de 580 până la 650 de grade Celsius a aluminiului, motiv pentru care o matriță de zinc poate supraviețui unui milion de lovituri, în timp ce o matriță de aluminiu este planificată de obicei în jurul valorii de 100.000 până la 150.000.
Aliajele care apar de fapt pe un citat de turnare sub presiune
Patru familii acoperă majoritatea pieselor turnate de aluminiu la comandă produse pentru uz industrial și auto. Știind la ce se pricepe fiecare, previne cea mai frecventă greșeală din categorie: supraspecificarea unui aliaj care poate fi tratat termic pentru o piesă care nu va fi niciodată tratată termic.
A380 și ADC12: calul de muncă
Aproximativ 8,5% siliciu și 3,5% cupru. Fluiditate și prelucrabilitate excelente, rezistență la tracțiune de aproximativ 324 MPa și duritate de aproximativ 80 HB, cu alungire de 3 până la 4 procente. Folosit pentru carcase, console, corpuri de supape și piese de echipamente. Nu se poate trata termic, iar anodizarea produce un finisaj funcțional întunecat, mai degrabă decât unul decorativ luminos.
A360: rezistență la coroziune și ductilitate
Cuprul este menținut la sau sub 0,6%, cu aproximativ 9,5% siliciu și 0,5% magneziu. Conținutul mai scăzut de cupru îmbunătățește considerabil comportamentul la coroziune, ceea ce face din A360 alegerea rațională pentru carcasele exterioare, echipamentele de spălare și piesele expuse la condens. Fereastra de turnare este puțin mai îngustă decât A380.
A356 și A357: tratabile termic
Aproximativ 7% siliciu și 0,3 până la 0,6% magneziu, turnate prin matriță permanentă, presiune joasă sau investiție. Tratamentul cu soluție la 540 de grade Celsius, urmat de îmbătrânire artificială, produce proprietăți T6 de aproximativ 283 până la 310 MPa, cu o alungire de 5 până la 7 procente. Turnarea sub presiune convențională captează gazul care se formează în timpul tratamentului cu soluție, astfel încât aceste clase apar rar în acest proces.
ZAMAK 3, ZAMAK 5 și ZA-8: opțiunea zincului
Baza de zinc cu aproximativ 4% aluminiu si 1% cupru. Oferă cele mai fine detalii ca turnare, cei mai subțiri pereți și cel mai bun răspuns de placare a oricărui material de turnare sub presiune. Densitatea este de aproximativ 6,6 g/cm3 față de 2,7 g/cm3 pentru aluminiu, deci o piesă de zinc este de aproximativ 2,4 ori mai grea pentru același volum. De aceea, piesele din zinc sunt de obicei mici.
Proprietăți mecanice: unde câștigă aluminiul turnat și unde pierde
Tabelele cu proprietăți sunt citite greșit mai des decât orice alt document dintr-un proiect de turnare. Valorile de mai jos sunt cifre tipice din manual pentru barele de testare turnate separat, nu măsurători luate de la o piesă de producție care are un semn de poartă, un boț de ejector și un perete de 1,2 mm. Piesele de producție se află în mod normal sub aceste cifre, iar diferența este pentru care este planificarea calității.
| Aliaj și stare | Rezistenta la tractiune | Limita de curgere, 0,2 la sută | Alungirea | Duritate | Tratabil termic |
|---|---|---|---|---|---|
| A380.0, turnat sub presiune | aproximativ 324 MPa | aproximativ 160 MPa | 3,5 la sută | aproximativ 80 HB | Nu |
| A360.0, turnat sub presiune | aproximativ 317 MPa | aproximativ 165 MPa | 3,0 până la 5,0 la sută | aproximativ 75 HB | Nu |
| A413.0, turnat sub presiune | aproximativ 296 MPa | aproximativ 145 MPa | 2,5 la sută | aproximativ 90 HB | Nu |
| A356.0-T6, matriță permanentă | aproximativ 283 MPa | aproximativ 207 MPa | 6,0 la sută | aproximativ 85 HB | Da |
| 6061-T6, referință forjată | aproximativ 310 MPa | aproximativ 276 MPa | 8 până la 12 la sută | aproximativ 95 HB | Da |
| ZAMAK 3, zinc turnat sub presiune | aproximativ 268 MPa | aproximativ 208 MPa | 6 până la 10 la sută | aproximativ 82 HB | Nu |
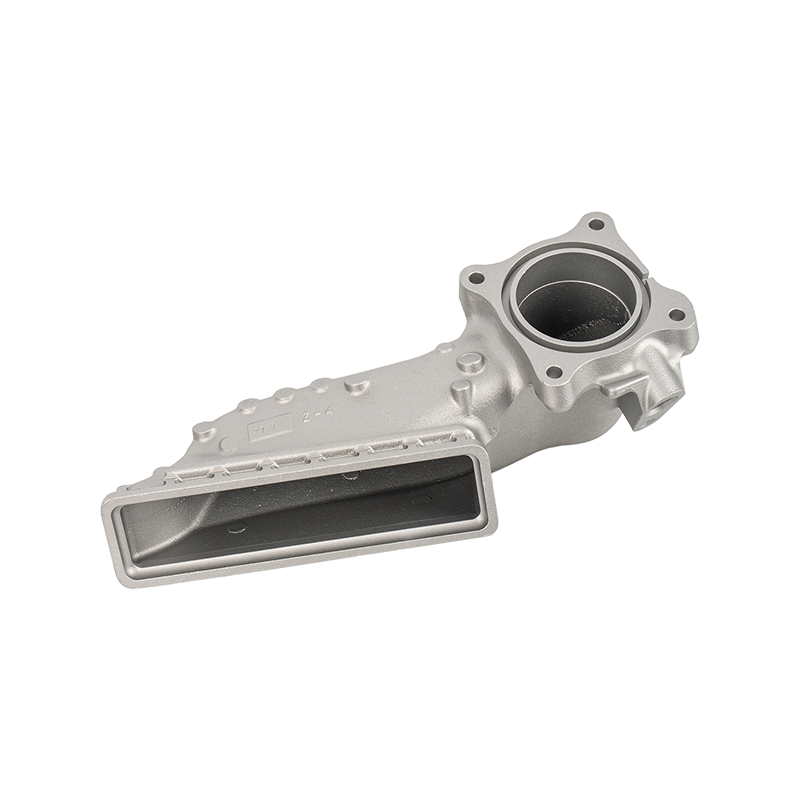
 Înalt-Strength Aluminum Alloy Castings for Load-Bearing Industrial Components Piesele turnate de aluminiu de înaltă rezistență combină turnarea sub presiune, prelucrarea CNC și finisarea pentru piesele portante, unde rezistența, pereții subțiri și geometria strânsă trebuie să fie echilibrate. Vizualizare produs →
Capacitate asociată: piese turnate din aliaj de aluminiu de înaltă rezistență
Atunci când o aplicație necesită rezistență și duritate în același timp cu pereții subțiri și geometrie strânsă, aliajul și procesul trebuie să fie alese împreună și nu unul după altul. Piesele turnate din aliaj de aluminiu de înaltă rezistență sunt produse interne de la proiectarea sculelor până la turnare sub presiune, prelucrare și finisare, ceea ce păstrează compromisurile de proprietate într-un singur loc în loc să fie împărțite între trei furnizori.
Alungire tipică la rupere, turnat versus forjat
Diagrama este motivul pentru care numai un tabel de proprietăți este înșelător. Rezistența la tracțiune abia separă aceste materiale, dar alungirea le separă cu un factor de patru. Un suport care se flexează sub sarcină, o carcasă care trebuie să supraviețuiască unui test de cădere sau o componentă fixată cu un cuplu care deformează bosajul, toate se vor defecta la ductilitate cu mult înainte de a eșua la rezistența finală.
Porozitatea, tratamentul termic și de ce majoritatea pieselor turnate sub presiune nu pot fi T6
Turnarea sub presiune de înaltă presiune umple o cavitate în milisecunde. Turbulența care face posibilă această viteză captează, de asemenea, aerul și lubrifiantul vaporizat în interiorul metalului, producând porozitatea gazului. Acei pori sunt de obicei invizibili din exterior și adesea inofensivi într-un simplu parantez. Ele devin o problemă reală în trei situații: o cerință etanșă la presiune, o piesă încărcată de oboseală și orice parte care va fi tratată termic.
Tratamentul cu soluție pentru T6 menține piesa aproape de 540 de grade Celsius. Gazul prins se extinde la această temperatură și suprafața unei piese turnate sub presiune se formează, la fel ca vopseaua pe un perete umed. Acesta este motivul pentru care A380 și ADC12 sunt furnizate ca turnate sau cel mult eliberate de stres și de ce expresia A380-T6 de pe un desen semnalează că alegerea procesului nu a fost gândită. Nu este vorba de un furnizor care se străduiește mai mult.
Trei moduri de a obține o turnare tratabilă termic sau sudabilă
- Utilizați un proces care umple în liniște. Turnarea prin gravitație, presiune joasă sau investiție cu A356 sau A357 oferă o structură densă care acceptă tratarea soluției și sudarea.
- Utilizați turnare sub presiune asistată de vid cu un aliaj cu conținut scăzut de fier. Evacuarea cavității înainte de împușcare scade conținutul de gaz suficient pentru proprietățile T6 și sudarea limitată.
- Schimbați cerința. Dacă T6 a fost specificat pentru duritatea suprafeței, mai degrabă decât pentru rezistență, un aliaj de siliciu mai mare, cum ar fi A413, la aproximativ 90 HB ca turnat, poate elimina complet tratamentul termic din proces.
De asemenea, porozitatea nu este o proprietate de trecere sau eșec în sine. Este un nivel. Inspecția cu raze X la ASTM E505 gradează porozitatea de la 1 la 8, iar un desen bine scris indică nivelul acceptabil pentru o zonă definită mai degrabă decât pentru întreaga piesă. Un corp de supapă poate accepta gradul 2 lângă o suprafață de etanșare și gradul 5 pe o flanșă de montare necritică. Dacă nu scrieți niciun fel de porozitate pe desen, obțineți fie o ofertă nerealistă, fie un furnizor care nu va discuta subiectul.
Coroziunea, anodizarea și capcanele de finisare din aluminiu turnat
Aluminiul turnat nu ruginește, deoarece nu există fier în el pentru a forma oxid de fier. Se oxidează, iar stratul de oxid care se formează pe o turnare cu conținut ridicat de siliciu și cupru este mai subțire, mai uniform și mai întunecat decât cel de pe o extrudare forjată. Două opțiuni de aliaj asigură cea mai mare performanță în aer liber: mențineți cuprul la un nivel scăzut și mențineți siliciul moderat.
A380 conține aproximativ 3,5% cupru, elementul care reduce cel mai mult rezistența la coroziune. A360 menține cuprul la sau sub 0,6% și este cel mai bun punct de plecare pentru carcasele instrumentelor de exterior, echipamentele maritime adiacente și orice parte care va sta în condens ani de zile. Schimbul este o fereastră de turnare puțin mai îngustă, care este o conversație de purtat cu proiectantul sculei, mai degrabă decât un motiv pentru a accepta pitting după trei ierni.
 Piese turnate rezistente la coroziune din aliaj de aluminiu-zinc pentru echipamente de exterior Turnările personalizate din aluminiu-zinc folosesc selecția aliajelor, turnarea sub presiune de precizie, prelucrarea CNC și acoperiri pentru a susține aplicații industriale în aer liber, umede sau ușor corozive. Vizualizare produs →
Capacitate asociată: aliaje de aluminiu-zinc turnate rezistente la coroziune
Piesele turnate rezistente la coroziune pentru medii exterioare și umede sunt produse cu niveluri controlate de cupru și fier și o secvență de finisare potrivită cu expunerea. Ideea de a specifica aceasta ca o categorie, mai degrabă decât o singură calitate, este că aliajul, acoperirea și designul de etanșare contribuie toate și sunt mai ieftin de aliniat în faza de proiectare decât după o defecțiune pe teren.
Opțiuni de finisare și ceea ce poate și nu poate face fiecare
- Sablarea și finisarea cu vibrații îndepărtează liniile de fulger și de despărțire și conferă o suprafață mată uniformă. Nu adaugă protecție împotriva coroziunii.
- Acoperirea de conversie a cromatului are un cost redus și păstrează conductivitatea electrică, ceea ce contează pentru aplicațiile de ecranare. Specificați cromul trivalent unde cromul hexavalent este restricționat.
- Acoperirea cu pulbere la 60 până la 120 microni oferă o bună rezistență la ultraviolete și abraziune și ascunde variații minore ale suprafeței. Are nevoie de un pretratament sonor sau se va ridica de-a lungul marginilor ascuțite.
- Anodizarea pe aluminiu turnat sub presiune este mai degrabă funcțională decât decorativă. Siliciu ridicat și cupru produc un finisaj gri închis până la cărbune cu o culoare neuniformă, așa că potrivirea culorilor decorative pe o turnare sub presiune este o luptă pe care nimeni nu o câștigă.
- Zincarea, nichelul și cromul aparțin turnării sub presiune cu zinc. Piesele ZAMAK sunt placate curat și au un finisaj în oglindă pe care nici un aluminiu anodizat nu se poate egala.
Pentru o piesă care trebuie să fie atât rezistentă la lumină, cât și la intemperii, secvența care funcționează este un aliaj cu conținut scăzut de cupru, un strat de conversie sigilat și un strat de suprafață pulbere. Pentru piesele placate decorative, cu toleranță strânsă, sub aproximativ 300 de grame, turnarea sub presiune cu zinc este de obicei răspunsul mai ieftin chiar și după ce se calculează costul mai mare al metalului.
Grosimea peretelui, toleranțele și draftul: cele trei numere din spatele citatului dvs
Cele mai multe citate de turnare care revin mai sus decât se aștepta, urmăresc unul dintre cele trei obiceiuri de desen: pereți mai subțiri decât poate umple procesul, toleranțe copiate dintr-o piesă prelucrată sau caracteristici care necesită o glisare. Fiecare merită verificat înainte de proiectarea matriței.
Grosimea peretelui
- Turnare sub presiune din aluminiu: 1,0 până la 1,5 mm minim pe suprafețe mici, 2,0 până la 3,5 mm pentru pereții structurali. Sub 1,0 mm frontul de curgere se solidifică înainte ca cavitatea să se umple.
- Tranziții de perete: păstrați raportul dintre pereții adiacenți în aproximativ 3 la 1. O treaptă groasă la subțire creează un punct fierbinte, iar un punct fierbinte devine porozitate de contracție.
- Nervurile și bosurile: grosimea nervurilor la 60 până la 80 la sută din peretele alăturat. Un șef mai gros decât peretele pe care stă va trage un semn de chiuvetă pe fața opusă.
- Zincul: 0,5 până la 0,75 mm este de rutină, motiv pentru care zincul domină carcasele mici ale conectorilor și feroneria decorativă subțire.
Toleranțe
Toleranța standard de turnare sub presiune pentru aluminiu este de aproximativ plus sau minus 0,10 mm pe primii 25 mm de orice dimensiune, cu un plus sau minus suplimentar de 0,02 până la 0,03 mm pentru fiecare 25 mm suplimentar. Dimensiunile selectate pot fi menținute la plus sau minus 0,05 mm, dar fiecare adăugat crește timpul de inspecție și costul piesei. Toleranța de turnare se aplică numai suprafețelor turnate. Acolo unde o suprafață este prelucrată, toleranța de turnare și alocația de prelucrare se stivuiesc, iar alocația este de obicei de 0,3 până la 0,5 mm pe suprafață pentru o piesă stabilă și de până la 0,8 mm pe suprafețe mari care se pot deforma.
Precizați toleranțele față de datele A, B și C și utilizați dimensionarea geometrică mai degrabă decât un lanț lung de dimensiuni. Un lanț cu dimensiuni de plus sau minus 0,1 mm pe o carcasă de 200 mm se poate acumula într-o eroare de 0,4 mm la ultima caracteristică, care este o problemă de stivuire mai degrabă decât o problemă de turnare.
Ciornă, alunecare și poziție a liniei de despărțire
Lăsați unul până la două grade de curent pe pereții turnați, aproximativ 0,5 grade pentru zinc și 0,5 până la 1 grad pe parte pe textul turnat. Fiecare mecanism de glisare, de ridicare sau de deșurubare adaugă costuri de scule, adaugă întreținere și lasă o linie de martor asupra piesei. O mică modificare a designului, cum ar fi mutarea unei găuri, conversia unei tăieturi într-o caracteristică prelucrată sau acceptarea unei orientări de montare ușor diferite, îndepărtează adesea o glisă și elimină costuri semnificative din prețul piesei. Decideți din timp unde linia de despărțire și știfturile ejectorului pot ateriza.
 Piese turnate din aliaj de aluminiu de precizie pentru ansambluri industriale complexe Piesele turnate de aluminiu de precizie personalizate combină turnarea sub presiune cu prelucrarea CNC a suprafețelor de montare, găurilor și interfețelor pentru asamblare stabilă în sisteme mecanice, electronice și de automatizare. Vizualizare produs →
Capacitate asociată: piese turnate din aliaj de aluminiu de precizie
Piesele turnate cu precizie combină geometria turnată cu interfețele prelucrate, astfel încât lanțul de toleranță este controlat dintr-o singură schemă de date, mai degrabă decât negociat între un turnător și un atelier de mașini. Alezurile lagărelor, fețele de etanșare, filetele și interfețele conectorilor sunt caracteristicile care decid cel mai adesea dacă un proiect de turnare reușește la prima probă.
Zinc sau aluminiu: un tabel de decizie pentru piese mici de precizie
Întrebarea din spate este aluminiul turnat, la fel ca aliajul de aluminiu, se dovedește adesea a fi o întrebare de selecție a materialului între aluminiu și zinc. Ambele sunt turnate sub presiune și ambele sunt fără aluminiu sau pe bază de aluminiu în moduri diferite. Factorulii care le separă sunt densitatea, peretele minim, toleranța și finisajul.
| Factor | Zinc, ZAMAK 3 | Aluminiu, A380 sau ADC12 |
|---|---|---|
| Densitatea | aproximativ 6,6 g/cm3 | aproximativ 2,70 g/cm3 |
| Greutate pentru același volum | de aproximativ 2,4 ori mai greu | linia de bază |
| Perete minim | 0,5 până la 0,75 mm | 1,0 până la 1,5 mm |
| Toleranță tipică | aproximativ /-0,05 mm | aproximativ /-0,10 mm |
| Temperatura de topire | 380 până la 430 de grade Celsius | 580 până la 650 de grade Celsius |
| Viața planificată a morții | până la 1.000.000 de fotografii sau mai mult | 100.000 până la 150.000 de fotografii |
| Comportament la coroziune | necesită placare sau acoperire | formează propriul oxid protector |
| Placare și anodizare | placare excelentă cu crom, nichel și alamă | numai anodizare funcțională, culoare neuniformă |
| Conductivitate termică | aproximativ 113 W/mK | aproximativ 96 W/mK |
| Cel mai potrivit | piese mici, subțiri, placate, strânse dimensional | carcase ușoare, radiatoare, părți structurale |
Un exemplu practic face compromisul concret. O carcasă de conector de 40 mm cu un perete de 0,6 mm și un finisaj cromat aparține zincului, deoarece aluminiul nu poate ține acel perete în mod fiabil și nu poate suporta placarea decorativă. Carcasa motorului de 200 mm cu aripioare de răcire a aceluiași client aparține aluminiului, deoarece o penalizare de 2,4 ori greutate transformă o piesă de 300 de grame într-o parte de 720 de grame, ceea ce este rareori acceptabil pe un vehicul sau un instrument de mână. Alege zinc pentru detalii și finisare, aluminiu pentru greutate și căldură.
Unde piesele din aluminiu turnat își câștigă locul
Cele șase familii de aplicații reprezintă majoritatea pieselor turnate de aluminiu personalizate comandate de la un atelier de turnare sub presiune. Fiecare subliniază o proprietate diferită, iar cunoașterea proprietății contează menține aliajul și alegerea finisajului onest în loc de obișnuit.
Carcase electronice auto
Carcasele de încărcare fără fir și componentele de încărcare integrate au nevoie de pereți subțiri pentru alinierea bobinei, toleranțe strânse pentru suprafețele de îmbinare și suficientă masă termică pentru a transporta căldura departe de modul. Amplasarea sub tabloul de bord adaugă o cerință de temperatură ridicată pe care aliajul și finisajul trebuie să supraviețuiască.
Instrumente și carcase exterioare
Caneluri de etanșare, canale de garnitură, boturi de montare și capace detașabile. Versiunile pentru exterior adaugă o cerință de coroziune, ceea ce împinge aliajul către cuprul inferior și finisajul către un strat de conversie etanș plus strat de suprafață pulbere.
Corpurile și carcasele supapelor de reducere a presiunii
Etanșeitatea la presiune este cerința care guvernează. Aceste piese poartă filete prelucrate, fețe de etanșare și pasaje interioare, astfel încât porozitatea prin perete este un defect funcțional mai degrabă decât unul cosmetic, iar testarea spargerii sau a scurgerilor este specificată pe desen.
Carcase motor
Alinierea alezajului rulmentului, rigiditatea peretelui și disiparea căldurii într-o singură parte. Versiunile rezistente la apă adaugă suprafețe de etanșare și cerințe de finisare pentru mediile de spălare, iar toleranța alezajului este de obicei cea mai strânsă caracteristică din desen.
Piese de echipamente și feronerie de montaj
Suporturi, capace de montare, plăci de fixare, conectori, componente de disc și conectori structurali nestandard. Aceste piese au rareori nevoie de aliaje exotice. Au nevoie de dimensiuni repetabile, grosime sensibilă a peretelui și un furnizor care poate prelucra interfețele după turnare.
Piese industriale de protecție și de uzură
Protecții, capace și suprafețe de contact unde duritatea și rezistența la uzură contează mai mult decât rezistența la tracțiune. Aliajele cu siliciu mai mare servesc adesea mai bine aici decât un aliaj de uz general, iar tratamentul de suprafață poate prelungi viața și mai mult.
Firul comun în toate cele șase este că turnarea cumpără geometrie. O singură turnare sub presiune poate combina o față de montare cu nervuri, o flanșă de etanșare curbată, un boț pentru o inserție filetată și un radiator integrat, fără asamblare și fără sudură. Aceasta este libertatea de proiectare pe care o piesă prelucrată din bilt nu se poate egala la volum și, de obicei, este cel mai puternic argument pentru turnare în primul rând.
Cum să scrieți un RFQ care vă oferă partea potrivită pentru prima dată
Diferența dintre o cotație bună de turnare și una proastă este, de obicei, mai degrabă informații decât preț. Un furnizor care trebuie să ghicească aliajul, finisajul și dimensiunile critice fie va completa oferta, fie va prețui caracteristicile ușoare și va rata cele dificile, iar ambele rezultate costă timp.
- Un model 3D în STEP sau IGES plus un desen 2D. Modelul definește geometria, desenul definește toleranța, finisajul și originile.
- Aliajul după denumire și interval de compoziție. Scrieți A380.0 la ASTM B85 sau ADC12 la JIS H5302, mai degrabă decât aliajul de aluminiu.
- Așteptarea procesului, dacă aveți una. Indicați dacă o turnare prin gravitație este acceptabilă sau dacă pereții subțiri necesită turnare sub presiune înaltă.
- Grosimea peretelui limits and the smallest feature on the part, including the smallest hole and the minimum cast thread.
- Dimensiuni critice cu toleranțe geometrice și date, marcate pe desen și nu lăsate să fie deduse din model.
- Caracteristici prelucrate, clasa filetului și inserții, inclusiv dacă inserțiile sunt instalate de roată sau furnizate separat.
- Finisajul suprafeței și specificațiile de acoperire, cu o referință de culoare și o cerință de pulverizare cu sare, în ore și standard, acolo unde este cazul.
- Cerințe de testare la presiune sau scurgere cu presiunea de testare, medii și criterii de acceptare.
- Volumul anual, dimensiunile așteptate ale loturilor și cantitatea de lansare. Amortizarea sculelor și alegerea procesului depind ambele de acest număr.
- Marcarea, ambalarea și documentația, inclusiv numerele de lot de trasabilitate și nivelul PPAP dacă piesa este auto.
Încă două elemente salvează o rundă de întrebări. Unul este greutatea țintă a părții, care îi spune furnizorului cât de multă economisire de material merită urmărită. Cealaltă este o notă despre sculele existente, deoarece o piesă care se transferă de la un alt furnizor ridică problema stării sculei și dacă matrița este chiar transferabilă. Ambele detalii schimbă imaginea costurilor mult mai mult decât o solicitare de reducere.
Documentație de calitate și certificări care merită solicitate
Pentru un furnizor de piese turnate și prelucrate, documentele pe care le primiți ar trebui să corespundă procesului. Într-o fabrică care deține înregistrarea ISO 9001:2015 și IATF 16949:2016, un client din sectorul auto sau al instrumentelor ar trebui să se aștepte la un pachet de documente definit, mai degrabă decât la un certificat pe perete.
- Certificarea materialului cu compoziția chimică a spectrometrului și, acolo unde este specificat, rezultatele testelor mecanice din aceeași căldură.
- Un raport de inspecție al primului articol cu un desen cu balon și datele mașinii de măsurare coordonate pentru fiecare caracteristică.
- Planul de control al procesului, analiza modului de defectare a procesului și studii de capacitate, cu un indice de 1,33 sau mai mare pe dimensiunile critice.
- Rezultate cu raze X sau tomografie computerizată pentru părți sensibile la porozitate, raportate în raport cu o notă convenită, mai degrabă decât cu o declarație de promovare sau nereușită.
- Înregistrări ale testelor de scurgere sau presiune cu parametrii de testare efectivi utilizați.
- Grosimea stratului de acoperire și rapoartele de testare de aderență, plus rezultate de pulverizare cu sare, unde finisajul este specificat conform unui standard.
- Documentația de aprobare a piesei de producție la nivelul solicitat de programul dvs.
- Declarații RoHS și REACH care acoperă atât aliajul, cât și finisajul.
Certificarea este o podea, nu un tavan. Două instalații pot fi ambele înregistrate la același standard și pot avea capacități foarte diferite pe un perete de 1,2 mm cu un orificiu de 0,05 mm. Solicitați ultimele trei luni de date dimensionale pe o parte comparabilă și cereți să vedeți procesul mai degrabă decât certificatul. Mergând practic în magazin înainte de a plasa o primă comandă, nu costă nimic și vă spune mai mult decât o broșură: cum sunt așezate celulele de turnare, dacă prelucrarea și finisarea au loc în casă și cum sunt ambalate și depozitate piesele finite.
Întrebări frecvente despre aliajul de aluminiu și aluminiul turnat
Este aliajul de aluminiu la fel cu aluminiul turnat?
Nu. Aliajul de aluminiu este o familie de materiale definită de chimie, în timp ce aluminiul turnat este un aliaj de aluminiu care a fost modelat prin turnarea sau injectarea metalului topit într-o matriță. Fiecare piesă din aluminiu turnat este un aliaj de aluminiu, dar piesele din aluminiu extrudat, laminat și forjat sunt aliaje care nu au fost niciodată turnate.
Aluminiul turnat este aluminiu pur?
Practic niciodată. Aliajele de turnare sunt formulate cu 7 până la 12% siliciu și adaosuri de cupru, magneziu sau zinc, deoarece aluminiul pur este prea moale și umple prost cavitățile subțiri. Aceste elemente de aliere sunt cele care conferă turnării rezistența, fluiditatea și prelucrabilitatea.
Este aluminiul turnat mai puternic decât aluminiul forjat?
În ceea ce privește rezistența la tracțiune, cele două sunt apropiate. O bară de testare A380 turnată sub presiune atinge aproximativ 324 MPa și 6061-T6 aproximativ 310 MPa. Adevărata diferență este ductilitatea. A356-T6 se alungește cu 6 la sută și 6061-T6 forjat până la 12 la sută, în timp ce turnările sub presiune convenționale se alungesc cu 3 până la 4 procente. Pentru încărcarea la impact sau la oboseală, ductilitatea decide.
Poate fi prelucrat și filetat aluminiul turnat?
Da, și majoritatea pieselor turnate sunt prelucrate după turnare. A380 și ADC12 mașină liber și produc cipuri scurte. Este tipică o toleranță de prelucrare de 0,3 până la 0,5 mm pe suprafață. Găurile sub aproximativ 3 mm diametru și filetele mai mici decât M3 sunt de obicei mai bine produse prin prelucrare decât turnate direct.
Aluminiul turnat ruginește sau se corodează?
Nu poate rugini, deoarece rugina este oxid de fier și nu există fier semnificativ în aliaj. Formează un oxid de suprafață, iar pitting-ul poate apărea în medii cu clorură. Aliajele cu conținut scăzut de cupru, cum ar fi A360, se ocupă de sarcinile în aer liber și maritime adiacente mai bine decât A380, iar un strat de conversie sau un strat de pulbere prelungește și mai mult durata de viață.
Aluminiul turnat sub presiune poate fi sudat sau tratat termic?
Piesele turnate sub presiune convenționale nu pot fi tratate termic T6, deoarece gazul prins învelește suprafața la temperaturi de tratare a soluției de aproape 540 de grade Celsius și sunt dificil de sudat din același motiv. Turnarea sub presiune asistată de vid cu aliaje cu conținut scăzut de fier schimbă acest lucru, iar A356 turnat prin gravitație sau presiune joasă este tratat și sudat în mod obișnuit cu T6.
Ce este mai ieftin, turnarea sau prelucrarea din aluminiu solid?
Depinde de volum și geometrie. Sub aproximativ 500 până la 1.000 de bucăți pe an, prelucrarea din tablă sau extrudare câștigă de obicei, deoarece nu există scule de amortizat. Mai presus de aceasta, turnarea sub presiune împrăștie sculele peste suficiente piese pentru a câștiga, iar decalajul se lărgește rapid pentru geometrie complexă cu nervuri, boșaje și pereți subțiri. O formă complicată poate trece la 300 până la 500 de bucăți.
Cât durează o primă comandă de turnare?
Pentru o piesă turnată sub presiune cu unelte noi, un program realist este de patru până la opt săptămâni pentru proiectarea, fabricarea și prelevarea de probe, plus una până la trei săptămâni pentru aprobarea primului articol înainte de începerea producției. Piesele turnate cu nisip și gravitație cu modele simple pot eșantiona în două până la trei săptămâni. Prelucrarea, acoperirile și inspecția adaugă timp peste ciclul de turnare.
Alegerea aliajului afectează costul sculelor?
Da, deși mai puțin decât se așteaptă majoritatea cumpărătorilor. Cele mai mari dispozitive de acționare sunt dimensiunea piesei, numărul de glisiere și finisajul necesar al suprafeței. Ceea ce alegerea aliajului se schimbă cel mai mult este durata de viață a sculei și timpul ciclului: zincul funcționează la o temperatură de topire mult mai scăzută și poate supraviețui de câteva ori mai mult decât numărul de injecții ale unei matrițe de aluminiu, în timp ce aluminiul are nevoie de o presiune de injecție mai mare și un management termic mai bun în matriță.