

Primești un RFQ pentru o carcasă din aluminiu. Primul cost care iese de obicei în evidență nu este piesa în sine, ci matrița. O matriță de turnare sub presiune poate costa câteva mii până la sute de mii de dolari, dar mulți cumpărători o tratează ca pe o cutie neagră. De fapt, o matriță de turnare sub presiune din aluminiu este unealta din oțel de precizie care definește forma, toleranța, finisarea suprafeței, timpul ciclului și consistența pe termen lung a fiecărei turnări care iese din mașină. Înțelegerea ce este, cum este construită și de ce eșuează este cea mai rapidă modalitate de a evita surprizele costisitoare în producție.
Acest ghid se concentrează în mod special pe matriță - nu mașina de turnare, nu aliajul și nu prelucrarea secundară. Veți afla din ce este făcută o matriță, cum este proiectată, ce îi scurtează sau prelungește durata de viață și ce să întrebați unui producător personalizat de turnare sub presiune din aluminiu înainte de a aproba un buget de scule.
Rolul matriței în procesul de turnare sub presiune a aluminiului
Turnarea sub presiune a aluminiului funcționează prin injectarea aliajului de aluminiu topit într-o cavitate sub presiune ridicată. Matrița asigură acea cavitate și, de asemenea, controlează faza critică de răcire după injectarea metalului. Este supus alternativ la eroziunea metalelor de mare viteză, căldură extremă, stingere rapidă și forțe de strângere, uneori de zeci de mii de ori într-un singur an.
O matriță bine făcută face trei sarcini distincte:
- Formează geometria exterioară și interioară a piesei, inclusiv detalii fine, nervuri, boșaje, inserții și decupări, acolo unde este necesar.
- Îndepărtează căldura din aluminiul care se solidifică la o rată controlată pentru a evita porozitatea, punctele fierbinți și distorsiunile.
- Ejectează turnarea finită în mod curat ciclu după ciclu, fără a deteriora pereții subțiri sau elementele fragile.
Deoarece matrița este consumabilul de cea mai mare valoare într-un proiect de turnare sub presiune, calitatea sa determină în mod direct costul pe piesă. Chiar și o turnare mare și costisitoare poate fi economică dacă matrița a fost proiectată pentru o eficiență ridicată a producției. Reversul este, de asemenea, adevărat: o matriță cu costuri reduse poate face o piesă simplă neprofitabilă din cauza timpului de nefuncționare, a inconsecvenței dimensionale și a reprelucrării.
Un alt mod de a înțelege matrița este ca dispozitiv de schimb termic. Aluminiul topit intră în cavitate la aproximativ 650–700°C și trebuie răcit până la o parte solidă, stabilă înainte de ejectare. Liniile de răcire ale matriței elimină căldura la o rată care determină atât timpul ciclului, cât și microstructura. Dacă răcirea este neuniformă, piesa se poate deforma sau dezvolta contracție internă. Dacă matrița este prea fierbinte, apar lipirea și fisurarea matriței. Acesta este motivul pentru care proiectarea matriței este o sarcină de inginerie termică, nu doar o sarcină de prelucrare.
Anatomia unei matrițe de turnare sub presiune din aluminiu
O matriță de turnare sub presiune din aluminiu nu este doar un bloc cu un buzunar. Este un ansamblu de componente din oțel, linii de răcire și elemente mobile. Fiecare componentă are o funcție specifică care afectează calitatea turnării și durata de viață a sculei.
| Component | Funcția | Efect asupra turnării |
|---|---|---|
| Inserție de cavitate | Formează suprafața exterioară a piesei | Determină finisarea suprafeței, dimensiunile și texturarea |
| Inserție de miez | Modelează caracteristicile interne, găurile și decupările | Necesita racire atenta pentru a evita contractia si punctele fierbinti |
| alergător | Furnizează aluminiu topit de la manșonul de împușcare până la poartă | Controlează modelul de umplere și pierderea de presiune |
| Poarta | Accelerează metalul topit în cavitate | Definește viteza curgerii și afectează porozitatea și liniile de sudură |
| Debordare și aerisire | Prinde metalul rece și lasă aerul să scape | Reduce turele reci și porozitatea gazului |
| Știfturi de evacuare | Împingeți turnarea afară din cavitate | Pot fi vizibile semnele de ac; Dispunerea pinului afectează deformarea |
| Canale de răcire | Transportați apă sau ulei lângă suprafața cavității | Accelerează timpul ciclului și controlează ordinea de solidificare |
Toate aceste componente trebuie să funcționeze împreună. O poartă plasată într-un punct greșit poate crea turbulențe și captarea gazelor. Un canal de răcire care este prea aproape de suprafață poate cauza pete dure. Un știft de ejector care este prea mic poate deteriora turnarea. Când evaluați un partener de turnare personalizat, asigurați-vă că acesta revizuiește designul matriței pe baza geometriei de turnare, nu doar a prețului piesei.
Matricele bune sunt, de asemenea, modulare. În producție, inserțiile cele mai solicitate pot fi înlocuite fără a construi o matriță complet nouă. Un miez înlocuibil poate fi întărit diferit de corpul matriței principale, astfel încât o crăpătură bruscă într-o zonă nu trimite întreaga unealtă la depozitul de deșeuri. Această modularitate este deosebit de valoroasă pentru piese complexe, cum ar fi corpurile supapelor, carcasele motorului și carcasele instrumentelor.
Ce face o matriță de turnare sub presiune diferită de alte matrițe
O matriță de turnare sub presiune este adesea confundată cu matrițe de injecție utilizate pentru plastic sau cu matrițe permanente utilizate pentru turnarea gravitațională. Diferența nu este vizuală; este operational.
| Parametru | Matriță de turnare sub presiune din aluminiu | Mucegai permanent | Mucegai de nisip |
|---|---|---|---|
| Presiunea de injectare | Înalt; de obicei 10–175 MPa | Scăzut; gravitație sau presiune joasă | Niciuna; umplere gravitațională |
| Material pentru scule | Oțel întărit pentru prelucrare la cald | Fontă sau oțel | Slefuiți cu rășină și liant |
| Viața cavității | Zeci de mii până la sute de mii de fotografii | Zeci de mii de cicluri | Utilizare unică |
| Finisaj de suprafață | Lină, repetabilă, posibilă clasa A | Moderat | aspru |
| Toleranță dimensională | ±0,05 mm sau mai strâns posibil | ±0,25 mm tipic | ±0,5 mm sau mai slab |
| Viteza de productie | Cicluri rapide, foarte automatizate | Mediu | Încet |
Pentru o explicație mai detaliată a modului în care procesele de turnare a aluminiului se compară, consultați ghid complet pentru turnarea aluminiului .
Presiunea ridicată utilizată în turnarea sub presiune este cea care separă o matriță de alte scule. Forțează aluminiul în secțiuni subțiri de 0,5 mm, reproduce textul fin și scurtează timpul de răcire. Dar presiunea ridicată pune, de asemenea, un stres enorm asupra matriței, motiv pentru care selecția și întreținerea materialelor devin subiecte centrale. O matriță de nisip este de unică folosință deoarece nu poate supraviețui șocului termic. O matriță permanentă poate fi refolosită, dar la presiune mai mică, astfel încât nu poate produce același nivel de detaliu sau proprietăți mecanice. Matrița de turnare sub presiune ocupă un spațiu unic: este singura unealtă care combină umplerea la presiune înaltă, productivitatea ridicată și durata lungă de viață a sculei.
Materiale de matriță utilizate pentru turnarea sub presiune a aluminiului
Matrița trebuie să reziste la contactul repetat cu topitura de aluminiu la temperaturi de aproximativ 650°C, în timp ce suprafața matriței în sine poate fi menținută la 150-300°C. Oțelurile pentru scule pentru prelucrare la cald sunt alegerea standard, deoarece își păstrează duritatea la temperatură ridicată și rezistă la controlul termic.
Materialele comune într-un atelier de matrițe de producție includ:
| Nota | Nume comun | Duritate după tratament termic | Viața tipică a morții (împușcături) | Cel mai potrivit pentru |
|---|---|---|---|---|
| H13 | AISI H13 | 44–48 HRC | 80.000–150.000 | Matrice de uz general cu tenacitate echilibrată și rezistență la eroziune |
| SKD61 | JIS SKD61 | 44–48 HRC | 80.000–130.000 | Similar cu H13; comună în Asia |
| DAC55 | Hitachi DAC55 | 45–49 HRC | 100.000–180.000 | Duritate îmbunătățită pentru miezuri complexe și colțuri ascuțite |
| DIEVAR | Uddeholm DIEVAR | 45–52 HRC | 120.000–250.000 | Moare cu durată lungă de viață expuse la cicluri termice severe |
Oțelul este doar jumătate din poveste. Tratamentul de suprafață contează și el. Nitrurarea adaugă o carcasă tare, subțire, care rezistă la lipire și uzură, dar trebuie dezbrăcat și reaplicat după un anumit număr de injecții. Acoperirile PVD, cum ar fi AlCrN, reduc frecarea și protejează matrița împotriva spălării. Un atelier bun de matrițe ia aceste decizii pe baza formei piesei, a aliajului de aluminiu turnat și a volumului de producție așteptat.
Procesul de tratare termică este la fel de important ca și calitatea oțelului. O matriță care este întărită prea mult poate crăpa sub stres termic; o matriță prea moale se erodează rapid. Gama de duritate pentru matrițele de turnare sub presiune din aluminiu se încadrează de obicei între 44 și 52 HRC. Matricele premium pot trece prin mai multe cicluri de revenire pentru a stabiliza microstructura și a elibera stresul rezidual de la prelucrare. Dacă cavitatea este lustruită în direcția greșită, textura suprafeței va prinde aluminiul și va reduce performanța de eliberare. Producătorii de matrițe cu experiență acordă o atenție deosebită secvenței de șlefuire, EDM și lustruire, deoarece starea suprafeței este direct legată de lipire și inițierea verificării termice.
Cum este proiectată o matriță de turnare sub presiune din aluminiu
Designul matriței este locul în care se blochează cea mai mare parte a costurilor de turnare. Proiectantul începe cu desenul de prelucrare finit al piesei de aluminiu, apoi lucrează înapoi prin alocația de prelucrare, contracția și direcția de evacuare.
Etapele critice de proiectare sunt:
- Analiza pieselor: identificați decupările, miezurile, pereții subțiri, nervurile adânci și zonele care necesită o finisare ridicată a suprafeței.
- Aport de contracție: aliajele de aluminiu se contractă cu aproximativ 0,5–0,7% pe măsură ce se răcesc. Cavitatea matriței este tăiată mai mare decât partea finală cu această cantitate.
- Unghiul de tiraj: suprafețele verticale necesită o conicitate, de obicei 1–3 grade pe pereții exteriori și 2–5 grade pe miezurile interne, în funcție de adâncime.
- Planificarea porților: porțile sunt amplasate pentru a evita impactul direct asupra miezurilor și pentru a promova umplerea laminară.
- Dispunerea de răcire: liniile de apă sunt plasate pentru a răci secțiunile groase în ordinea corectă, prevenind porozitatea și deformarea.
- Simulare termică și de umplere: designul modern al matriței utilizează software pentru a prezice captarea aerului, închiderea la rece, contracția și temperatura matriței înainte de tăierea oțelului.
Un design robust include, de asemenea, toleranțe pentru prelucrarea oțelului. Dacă producătorul de matrițe nu cunoaște toleranța de turnare și data de prelucrare secundară, nu poate proiecta cu precizie inserțiile de miez. Acesta este motivul pentru care furnizorul dvs. ar trebui să solicite desenul complet al componentei, nu doar un model 3D.
Controlul fluxului
Poarta trebuie poziționată astfel încât metalul topit să umple cavitatea într-un singur val previzibil. Lovirea unui miez creează turbulențe și antrenează pelicule de oxid.
Control termic
Liniile de răcire trebuie să echilibreze aportul de căldură din metal. Adăugarea de răcire locală cu apă în apropierea bofurilor groase previne cavitățile de contracție.
Rezistență mecanică
Secțiunile subțiri de oțel dintre cavități pot crăpa sub presiune. O verificare a proiectării trebuie să verifice dacă grosimea oțelului poate susține zona proiectată a turnării.
Reguli de proiectare care protejează viața morților
- Evitați colțurile interioare ascuțite. O rază mică la baza unei nervuri reduce concentrația de stres și previne fisurile termice.
- Menține grosimea uniformă a peretelui. Secțiunile groase creează puncte fierbinți și probleme de contracție.
- Așezați punctele de ejectare pe suprafețe plane. Mici știfturi de evacuare de pe pereții subțiri pot străpunge turnarea.
- Adăugați căi de aerisire. Fără orificii de ventilație, aerul prins provoacă porozitate și umplere incompletă.
- Luați în considerare metoda de îndepărtare a porții. Poarta trebuie să se separe curat pentru a minimiza costul de tăiere secundară.
Evaluările de proiectare ar trebui să includă întotdeauna o analiză de fabricabilitate. Într-un raport DFM, un furnizor bun va evidenția zonele în care o mică modificare a piesei, cum ar fi adăugarea de 0,5 mm la un perete sau deschiderea unui unghi de tiraj intern, ar putea face matrița mai fiabilă și poate reduce costurile. Ignorarea acestor sugestii înseamnă adesea mutarea problemei în aval în prelucrare și asamblare.
Cum este fabricată o matriță de turnare sub presiune din aluminiu
Fabricarea unei matrițe este un proiect în sine. O matriță de producție tipică durează 4 până la 10 săptămâni pentru a se construi, în funcție de complexitate. Secvența obișnuită este:
- Revizuirea designului și raportul DFM
- Achiziționarea materialului și inspecția la intrare a oțelului
- Frezarea brută a blocurilor de matriță
- Tratament termic și verificarea durității
- Prelucrare CNC de precizie a cavităților și miezurilor
- EDM pentru detalii fine și texturi dificil de prelucrat
- Lustruirea si finisarea suprafetei cavitatii
- Montarea inserturilor, ejectoarelor, dopurilor de răcire și ghidajelor
- Fotografii de probă și inspecție de probe
- Livrare cu mostre aprobate si raport dimensional
Cea mai importantă etapă este lovitura de probă. În timpul încercării, matrița este rulată pe o mașină de producție cu parametrii actuali ai aliajului și ciclului. Primele mostre sunt măsurate pentru grosimea peretelui, planeitatea și dimensiunile critice. Ajustările la poartă, preaplin, debitul de răcire sau timpul de pulverizare sunt făcute până când probele îndeplinesc desenul. Un producător personalizat de turnare sub presiune din aluminiu care deține camera sa de scule poate face aceste modificări mai rapid și mai precis decât un furnizor care externalizează scule.
Acesta este motivul pentru care un magazin de matrițe intern nu este doar o comoditate. Este bucla de control care menține calitatea matriței aliniată cu cerințele piesei. Când producătorul de matrițe se află în aceeași clădire cu mașina de turnare, operatorul poate introduce o inserție crăpată în camera de scule, poate revizui semnele de răcire și poate corecta problema înainte de a produce sute de piese defecte.
În acest moment, este util să vedem cum arată o piesă turnată de aluminiu de înaltă calitate după ce matrița și procesul au fost validate.
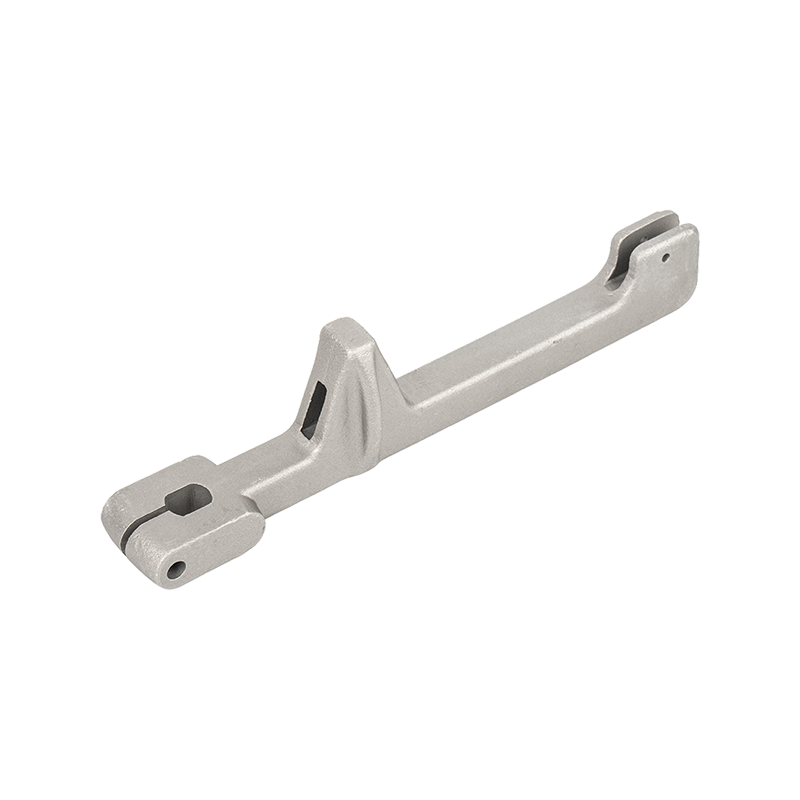
 Piese turnate din aliaj de aluminiu de precizie pentru aplicații industriale Acest produs prezintă componente personalizate din aluminiu turnat sub presiune cu suprafețe critice prelucrate CNC și tratamente de suprafață opționale. Se potrivește discuției despre procesele de matriță validate care produc piese turnate de înaltă calitate. Vizualizare produs →
Inspecția matriței finite este la fel de importantă. O mașină de măsurare a coordonatelor este utilizată pentru a verifica forma cavității după lustruire, deoarece o matriță care este precisă din punct de vedere geometric nu poate produce o piesă care nu este. Raportul de încercare ar trebui să includă dimensiunile porții și al ghidajului, debitele de răcire, timpul de pulverizare și toți parametrii efectivi ai mașinii utilizați pentru a califica matrița. Acest raport devine baza pentru depanarea în producția ulterioară.
Viața morții, uzura și întreținerea
O matriță de turnare sub presiune din aluminiu nu moare brusc în utilizare normală. Se poarta treptat. Cele mai comune două mecanisme de limitare a vieții sunt verificarea căldurii și spălarea. Verificarea căldurii este formarea de fisuri fine pe suprafața cavității din cauza încălzirii și răcirii repetate. Spălarea este eroziunea locală cauzată de lovirea cu viteză mare a aluminiului. Lipirea - acumularea treptată a aluminiului pe oțel - este o altă problemă frecventă, deoarece modifică dimensiunile pieselor și forțele de ejectare.
Durata de viață așteptată a matriței depinde de oțel, geometrie, parametrii procesului și sistemul de răcire. Pentru o carcasă simplă, bine proiectată, o matriță din H13 poate produce mai mult de 150.000 de fotografii. Un corp de supapă complex cu miezuri adânci și dimensiuni strânse poate avea nevoie de un oțel premium și de întreținere regulată pentru a ajunge la același număr. Valorile din tabelul de mai jos sunt intervale tipice utilizate atunci când se citează durata de viață a matriței.
| Modul de eșec | Simptome vizibile | Cauza principala | Acțiune preventivă |
|---|---|---|---|
| Verificarea căldurii | Rețeaua de fisuri pe suprafața cavității | Oboseală termică din aluminiu fierbinte și răcire rapidă | Utilizați oțel mai dur, controlați temperatura matriței, efectuați eliberarea periodică a tensiunilor |
| Eroziunea / spălarea | Caneluri lângă poartă | Viteză mare de metal și impact de particule | Reproiectați poarta, aplicați un strat rezistent la eroziune, reduceți viteza de curgere |
| Lipirea | Aluminiul se lipește de suprafața matriței | Reacție metal-metal la temperatură ridicată | Îmbunătățiți lubrifierea, aplicați agent de degajare, utilizați nitrurarea suprafeței |
| Miez crapat | Știftul miez rupt sau îndoit | Forță de strângere excesivă, colț ascuțit, oțel slab | Adăugați raza, utilizați oțel mai dur, optimizați răcirea |
| Alinierea greșită | Flash sau schimb parțial | Ghidajele uzate, presiunea blițului excesivă | Inspectați ghidajele, înlocuiți plăcile de uzură, verificați forța de strângere |
Întreținerea de rutină nu ar trebui să se limiteze la ungere și curățare. Un plan serios de întreținere a matriței include:
- Inspecție vizuală zilnică a suprafețelor și a știfturilor de evacuare.
- Curățarea canalelor de răcire cu detartrator la intervale fixe.
- Recoacere de reducere a stresului după fiecare 10.000-15.000 de injecții pentru moare H13, în funcție de aplicare.
- Lustruirea de căldură se verifică înainte ca acestea să devină crăpături adânci.
- Urmărirea duratei de viață a matriței, a timpului de nefuncționare și a costurilor de reparație pe un card de muncă.
Pentru carcasele motorului și instrumentelor, matrița trebuie să mențină planeitatea pe perioade lungi de producție. O matriță stabilă produce o grosime constantă a peretelui și protejează proprietarul de operațiuni costisitoare de sortare.
 Carcasă motor de protecție din aliaj de aluminiu O carcasă de motor personalizată proiectată pentru suport structural, disiparea căldurii și rezistență la coroziune. Relevanța sa aici constă în necesitatea unei matrițe stabile pentru a menține planeitatea și grosimea constantă a peretelui în serii lungi de producție. Vizualizare produs →
Unii cumpărători întreabă dacă ar trebui să planifice inserții de schimb pentru matrițe. În producția de volum mare, înlocuitorii obișnuiți sunt miezurile care formează găuri adânci și inserții de poartă care suferă cea mai mare eroziune. Pregătirea inserțiilor de rezervă poate reduce timpul de nefuncționare de la zile la ore. Planul de întreținere al matriței ar trebui să identifice componentele care sunt susceptibile de a se uza mai întâi și să enumere intervalul de reparații estimat al acestora.
Defecte legate de matriță în turnarea de aluminiu
Multe defecte de turnare sunt atribuite eronat topiturii sau mașinii, dar matrița este adesea sursa. Următorul tabel este o listă de verificare practică pentru cumpărători și inginerii de proces.
| Defect | Cauza legată de deces | Soluție |
|---|---|---|
| Porozitatea gazului | Aerisire slabă sau design de poartă turbulent | Adăugați orificii de aerisire sau preaplin, mutați poarta, folosiți turnarea sub vid |
| Porozitate de contracție | Puncte fierbinți cauzate de răcirea dezechilibrată | Adăugați linii de răcire lângă secțiuni groase, reglați grosimea oțelului |
| Poală rece / închis la rece | Temperatura matriței este prea scăzută la începutul injecției | Creșteți preîncălzirea matriței, schimbați poziția porții, accelerați umplerea |
| Flash | Linia de despărțire a matriței nu contactează uniform | Verificați forța de strângere, reașezați matrița, reparați garniturile deteriorate |
| Lipirea marks | Aluminiu care aderă la o suprafață aspră sau fierbinte | Lustruiți cavitatea, aplicați stratul, reglați agentul de degajare |
| Urme de ejectie | Zona de evacuare insuficientă sau poziție greșită a știftului | Folosiți știfturi de evacuare mai mulți sau mai mari, schimbați unghiul de evacuare |
Când un furnizor vă arată o ofertă pentru o matriță, întrebați ce intenționează să facă cu privire la aceste riscuri. Dacă nu menționează ventilarea, răcirea sau amplasarea porții în DFM-ul lor, cotația este incompletă. O matriță proastă poate produce totuși un prim eșantion frumos, dar nu va produce piese bune zi după zi.
De asemenea, merită să ne amintim că același defect poate avea mai multe cauze. De exemplu, porozitatea de contracție poate fi cauzată de o canalizare supradimensionată, precum și de o răcire insuficientă. Un furnizor care poate afișa date reale din simularea fluxului sau piese similare anterioare are mai multe șanse să rezolve problema înainte ca instrumentul să fie construit.
Costul matriței vs. Costul total al unei piese de turnare sub presiune din aluminiu
O matriță este un cost unic, dar calitatea sa controlează fiecare cost care se repetă. O matriță cu răcire slabă va încetini timpul ciclului, crescând prețul fiecărei piese. O matriță cu aerisire slabă va crea resturi, care trebuie să fie absorbite de randament. O matriță cu crăpături va cauza un timp neplanificat.
Graficul cu linii de mai jos arată cum scade costul pe piesă pe măsură ce crește volumul producției. La volum redus, costul matriței domină. La volum mare, costul piesei este determinat de timpul ciclului și randamentul, care sunt ambele determinate în timpul proiectării matriței.
Pe măsură ce volumul de producție crește, costul fix al matriței este repartizat pe mai multe părți, dar panta pe termen lung a curbei depinde de cât de bine a fost proiectată și întreținută matrița.
Când comparați cotațiile, priviți dincolo de prețul matriței. O matriță puțin mai scumpă, cu linii de răcire suplimentare, oțel mai bun și un raport de încercare dovedit poate reduce prețul pe piesă și poate proteja programul de livrare. Costul total de proprietate include costul matriței, plus repararea sculelor, pierderea deșeurilor, timpul de nefuncționare a mașinii și riscul de a rata un termen limită pentru client.
Piesele turnate complexe, cum ar fi corpurile supapelor, au nevoie de o matriță cu umplere previzibilă și etanșeitate la presiune. O matriță construită pentru o carcasă de supapă de reducere a presiunii trebuie să producă pereți denși și pasaje interne stabile care să reziste la presiunea fluidului și la testele de etanșare.
 Carcase de supapă de reducere a presiunii din aluminiu turnat sub presiune Această carcasă turnată sub presiune este realizată pentru un control stabil al presiunii și o performanță de etanșare. Acesta abordează în mod direct preocuparea paragrafului cu privire la umplerea previzibilă și etanșeitatea la presiune în piese turnate complexe ale corpului supapei. Vizualizare produs →
Defalcarea costurilor de mai sus este un model simplificat al unui proiect tipic de matriță. Proiectarea și inginerie pot fi cel mai mic element rând, dar o decizie greșită în acea etapă poate duce la modificări ale mașinii, re-decuparea cavităților și săptămâni de întârziere a programului. Materialul și costurile de prelucrare sunt mai ușor de cuantificat; priceperea inginerească nu este.
Cum să calificați un producător personalizat de turnare sub presiune din aluminiu
Acum știi ce este o matriță de turnare sub presiune din aluminiu și de ce contează. Ultimul pas este transformarea acestor cunoștințe într-o decizie de cumpărare. Un furnizor bun ar trebui să poată răspunde la șase întrebări specifice:
- Aveți un magazin de matrițe în interior? Dacă matrița este externalizată, buclele de feedback devin mai lente și mai puțin controlate.
- Puteți arăta analiza designului matriței înainte de a tăia oțel? Un raport DFM demonstrează că furnizorul s-a gândit la poartă, răcire, ejectare și toleranță.
- Ce sistem de întreținere a matrițelor utilizați? Solicitați înregistrări privind întreținerea matrițelor, intervalele de reducere a tensiunilor și istoricul reparațiilor.
- Ce standarde de calitate sunt în vigoare? ISO 9001 este comun; IATF 16949 este important pentru aplicațiile auto.
- Ce mașini vor rula matrița? Matrița trebuie să se potrivească cu capacitatea de împușcare, tonajul de prindere și configurația platanului mașinii planificate.
- Furnizați mostre cu rapoarte dimensionale complete? Raportul din primul articol este contractul dintre instrument și producție.
O cameră de scule internă este deosebit de valoroasă atunci când o matriță necesită o schimbare de inginerie. În loc să aștepte zile pentru ca un magazin de scule extern să modifice inserția, un producător integrat vertical poate opri producția, revizui inserția și poate relua rapid prelevarea de probe. Acesta este unul dintre cele mai importante avantaje operaționale în fabricarea pieselor metalice personalizate.
O modalitate de a evalua un producător este să vedeți mediul magazinului înainte de a vă angaja. Mulți furnizori oferă acum un tur virtual al fabricii care arată dacă atelierul de matrițe este separat de zona de turnare, cum sunt depozitate matrițele și dacă echipamentul este întreținut.
Certificari precum ISO 9001 și IATF 16949 oferă o bază de referință, dar nu înlocuiesc o revizuire tehnică a planului matriței. Solicitați imagini cu o matriță similară pe care a construit-o furnizorul, inclusiv liniile de răcire și starea de uzură după producție. Un producător matur va fi bucuros să vă arate nu numai succesele lor, ci și lecțiile pe care le-au învățat din provocările anterioare legate de scule.
Cum să utilizați aceste cunoștințe în următorul dvs. RFQ
Partea de scule a unui proiect de turnare sub presiune a aluminiului poate fi intimidantă, deoarece o ofertă de matriță este adesea însoțită de costuri separate pentru mostre, rapoarte dimensionale, certificate de oțel și alocații de reparație. Cel mai bun mod de a folosi cunoștințele din acest articol este să creați o listă scurtă de verificare înainte de a trimite cererea de cerere.
Definiți ținta de viață
Spuneți furnizorului cantitatea anuală estimată și cantitatea totală din program. Acest lucru le permite să aleagă o calitate de oțel și un tratament de suprafață care nu va eșua prematur.
Distribuiți desenul complet
Includeți alocația de prelucrare și metoda de inspecție. O matriță proiectată fără a cunoaște data finală poate necesita o reluare costisitoare mai târziu.
Solicitați un raport DFM
Solicitați un document scris care să acopere poziția porții, liniile de răcire, unghiurile de aspirare, orificiile de ventilație și contracția așteptată. Acesta este cel mai clar semn al unui inginer de matriță competent.
Plan de întreținere
Adăugați un element rând în bugetul proiectului pentru inserții de rezervă, tratament termic de reducere a tensiunilor și curățarea canalului de răcire. Matricele care sunt întreținute corespunzător produc rate mai mici de deșeuri și mai puține întreruperi de producție.
Nici un mor nu este perfect pentru totdeauna. Scopul este de a înțelege compromisurile dintre durata de viață a matriței, durata ciclului, calitatea piesei și costul de întreținere. Când evaluați o matriță de turnare sub presiune din aluminiu din această perspectivă, veți lua decizii de cumpărare mai bune și veți construi un lanț de aprovizionare de producție mai fiabil.
Întrebări frecvente
Cât durează o matriță din aluminiu turnat sub presiune?
O viață tipică a morții variază de la 80.000 la 250.000 de focuri. Numărul real depinde de calitatea oțelului, geometria piesei, controlul temperaturii matriței și programul de întreținere. Piesele simple realizate dintr-o matriță H13 bine proiectată pot depăși nivelul superior, în timp ce piesele complexe cu pereți subțiri pot necesita reparații mai frecvente.
Ce oțel este folosit pentru matrițele de turnare sub presiune din aluminiu?
Oțelurile pentru scule pentru prelucrare la cald sunt standardul. Opțiunile comune sunt H13, SKD61, DAC55 și DIEVAR. Ele sunt de obicei întărite la 44–52 HRC și sunt alese pentru rezistența lor la controlul termic, eroziune și lipire.
De ce costul matriței de turnare sub presiune este atât de mare?
Costul reflectă oțel, tratament termic, prelucrare CNC, EDM, lustruire, montare și fotografii de probă. O matriță complexă poate necesita sute de ore de muncă calificată. Mai important, matrița determină calitatea și consistența fiecărei piese de producție, astfel încât investiția trebuie evaluată în funcție de cantitatea totală de producție.
Se poate repara o matriță de turnare sub presiune din aluminiu fisurată?
Fisurile și uzura de suprafață mici pot fi adesea reparate prin sudare, detensionare, relustruire și re-acoperire. Sunt posibile reparații repetate, dar reduc durata de viață a matriței. Dacă fisurile sunt adânci sau situate în apropierea unui miez critic, insertul trebuie înlocuit în loc de reparat.
Matrița are nevoie de un sistem de răcire separat pentru fiecare piesă?
Nu neapărat. Conductele de răcire sunt amplasate în funcție de distribuția căldurii a turnării. Secțiunile groase au nevoie de mai multă răcire, secțiunile subțiri au nevoie de mai puțin. O carcasă simplă poate utiliza un singur circuit de răcire; un corp de supapă complex poate necesita mai multe circuite controlate independent.
Cum afectează designul matriței calitatea turnării de aluminiu?
Amplasarea porții, aerisirea, răcirea și curentul de aer toate afectează direct umplerea și solidificarea. Un design slab al matriței poate cauza porozitate de gaz, cavități de contracție, ture reci, lipire, fulger și deviație dimensională. O matriță bine proiectată face calitatea mai ușor de controlat, deoarece creează condiții termice și de curgere stabile, repetabile.
Înțelegerea matrițelor de turnare sub presiune nu te face un producător de scule, dar te face un cumpărător mai bun. Când evaluați un producător personalizat de turnare sub presiune din aluminiu, starea și gestionarea matriței este diferența dintre producția stabilă și o serie de surprize costisitoare. Utilizați întrebările și tabelele din acest articol ca referință în timpul următoarei oferte de scule și veți putea vedea unde se află riscul real și valoarea reală.