

Răspunsul scurt: turnarea sub presiune, turnarea gravitațională și turnarea cu nisip rezolvă diferite probleme de producție
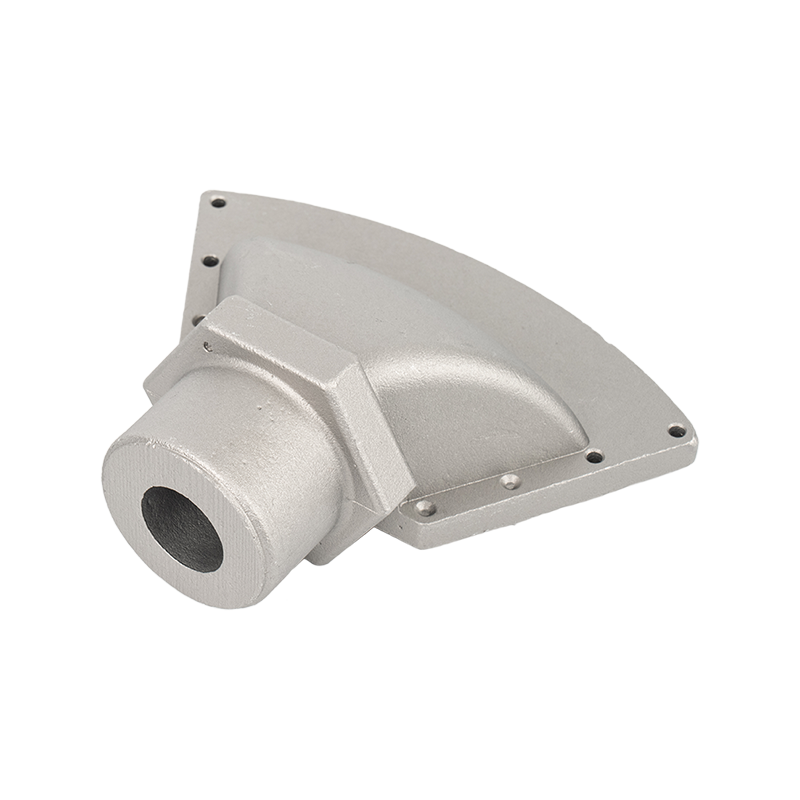
Turnarea sub presiune este calea corectă de producție atunci când o componentă de zinc sau aluminiu are nevoie de pereți subțiri, repetabilitate strânsă și volum anual ridicat într-o matriță din oțel călit. Turnarea gravitațională este, de obicei, cea mai potrivită pentru piesele de matriță permanente mai groase, în volume medii, mai ales când presiunea internă este mai mică și bugetul pentru scule este mai restrâns. Turnarea cu nisip rămâne alegerea practică pentru forme mari, complexe, cu volum redus, unde o matriță de nisip de unică folosință poate absorbi geometrie care ar fi costisitoare sau imposibil de tăiat în oțel.
Diferența nu este doar „proces vechi versus proces nou”. Este o diferență în ceea ce privește modul în care este făcută matrița, modul în care metalul umple cavitatea, cât de repede se răcește piesa, cât de multă alocație de prelucrare este necesară și câți bani pentru scule trebuie să fie angajați înainte de producerea primei turnări comercializabile. Un cumpărător care compară doar prețul piesei cotat va alege adesea un proces greșit, apoi va recupera greșeala prin prelucrare suplimentară, testare de scurgeri, resturi sau o a doua matriță.
Turnare sub presiune la înaltă presiune
Aluminiul sau zincul topit este injectat într-o matriță de oțel la viteză și presiune mare. Matrița este reutilizabilă, timpii de ciclu sunt scurti, iar pereții subțiri sunt practici. Costul sculelor este principala barieră.
Turnare gravitațională
Metalul este turnat într-o matriță metalică permanentă și umple cavitatea prin gravitație. Se potrivește secțiunilor mai groase și volumelor medii, cu turbulențe mai mici legate de injecție decât turnarea sub presiune.
Turnare cu nisip
O matriță de nisip de unică folosință este realizată în jurul unui model. Sculele au un cost relativ scăzut, piesele mari sunt fezabile, iar modificările de proiectare sunt mai ușoare, dar consistența dimensională și finisarea suprafeței sunt mai puțin precise.
Pentru un corp de supapă de reducere a presiunii, o carcasă de motor impermeabilă sau o carcasă de instrumente în aer liber, decizia procesului ar trebui să înceapă cu grosimea peretelui, obiectivul de etanșeitate, cantitatea anuală, aliajul, strategia de prelucrare și perioada acceptabilă de amortizare a sculelor. Restul acestui ghid explică acele compromisuri în ordinea care afectează cotațiile reale.
Cum turnarea sub presiune, turnarea gravitațională și turnarea cu nisip umplu de fapt o matriță
Turnare sub presiune la înaltă presiune
În turnarea sub presiune la înaltă presiune, două jumătăți de matriță din oțel călit se închid și metalul topit este forțat în cavitate printr-un canal și o poartă. Viteza de umplere este mare, presiunea este menținută în timpul solidificării, iar matrița se deschide pentru a ejecta turnarea. Turnarea sub presiune a aluminiului utilizează în mod obișnuit aliaje precum ADC12 sau A380 atunci când fluiditatea și capacitatea de turnare contează, în timp ce turnarea sub presiune cu zinc poate susține secțiuni foarte subțiri și detalii fine. Procesul este rapid, repetabil și potrivit pentru caracteristici integrate, cum ar fi boșuri, nervuri, găuri de montare și pasaje cu miez.
Schimbul este controlul instrumentelor și al procesului. O matriță trebuie să fie proiectată cu deschidere, preaplin, răcire și ejectare adecvate. Controlul porozității depinde de simularea umplerii, de asistența în vid acolo unde este necesar, de echilibrul temperaturii matriței și de manipularea curată a metalului. O parte care este ușor de desenat în CAD poate fi dificil de umplut fără turbulențe sau defecte de contracție.
Turnare gravitațională
Turnare gravitațională, often called gravity die casting or permanent mold casting when a metal mold is used, pours molten metal into a reusable mold without high injection pressure. The mold may be cast iron or steel, and the cavity fills by gravity through a designed runner and riser system. Because fill is slower and less turbulent, gravity casting can be suitable for thicker sections and parts where internal soundness is more important than minimum wall thickness.
Turnare gravitațională is not the same as sand casting. The mold is permanent, so cycle times and surface finish are generally better than sand casting, but the mold geometry must allow the part to be removed. Undercuts, large cores, and very complex internal passages can become expensive or impractical. Tooling cost usually sits between sand casting and high-pressure die casting, depending on mold complexity and core count.
Turnare cu nisip
Turnare cu nisip uses a pattern to form a cavity in sand, usually in two or more mold sections. Molten metal is poured into the sand mold, and the mold is broken away after solidification. The pattern can be wood, plastic, or metal; for low-volume work, pattern cost is often much lower than a steel die. Sand casting can produce large housings, thick flanges, and shapes that would be difficult to eject from a permanent mold.
Limitele sunt repetabilitatea dimensională, finisarea suprafeței și conținutul de muncă. Fiecare matriță este nouă, așa că tirajul, compactarea nisipului, plasarea miezului și agitarea afectează toate consistența. Aportul de prelucrare este de obicei mai mare decât în turnarea sub presiune. Asta nu face ca turnarea cu nisip să fie de calitate scăzută; înseamnă că procesul aparține acolo unde dimensiunea, volumul și geometria fac o matriță de unică folosință rațională din punct de vedere economic.
| Proces | Mucegai | Cum se umple matrița | Potrivire tipică de producție |
|---|---|---|---|
| Turnare sub presiune la înaltă presiune | Matriță reutilizabilă din oțel călit | Metal topit injectat la viteză și presiune mare | Piese din aluminiu sau zinc cu pereți subțiri, de volum mare, cu repetabilitate strânsă |
| Turnare gravitațională | Matriță metalică reutilizabilă | Metal topit turnat și umplut prin gravitație | Piese de volum mediu cu pereți mai groși și complexitate moderată |
| Turnare cu nisip | Mucegai de nisip de unică folosință în jurul unui model | Metal topit turnat într-o cavitate de nisip | Forme mari, de volum redus, complexe, cu un permis de prelucrare mai mare |
Dacă doriți o vedere mai largă a modului în care aceste rute se află alături de alte metode de turnătorie, ghidul pentru diferite metode de turnare a aluminiului oferă o hartă utilă a procesului înainte de revizuirea ofertei.
Ce înseamnă diferențele pentru proiectarea componentelor
Regulile de proiectare se modifică deoarece mecanismul de matriță și umplere se schimbă. Turnarea sub presiune poate ține pereți subțiri, dar necesită tranziții uniforme ale pereților, tiraj adecvat și plasarea atentă a porții. Turnarea gravitațională tolerează secțiunile mai groase în mod mai natural, dar are nevoie de alimentatoare și coloane care pot lăsa urme de martori. Turnarea cu nisip oferă libertate de geometrie, dar modelul, rezistența nisipului și suporturile miezului stabilesc secțiunea minimă practică și starea suprafeței.
Un desen turnat sub presiune nu ar trebui să copieze un desen turnat în nisip fără o revizuire a designului. Colțurile interioare ascuțite, schimbările bruște de secțiune, buzunarele înguste și adânci și pereții laterali necreați pot scurta durata de viață a matriței sau pot crea lipire și porozitate. Desenele de turnare gravitațională necesită atenție la direcția de alimentare și punctele fierbinți. Desenele de turnare cu nisip necesită o alocație de prelucrare și o strategie clară de referință, astfel încât prima tăiere să nu expună incluziunea sau contracția nisipului.
Toleranțele urmează aceeași logică. Turnarea sub presiune poate menține, de obicei, dimensiuni mai apropiate ca turnare, dar prelucrarea este încă necesară pentru etanșarea fețelor, a găurilor lagărelor și a interfețelor de montare critice. Turnarea gravitațională poate păstra toleranțe moderate cu unelte stabile, în timp ce turnarea cu nisip necesită, în general, o toleranță mai generoasă la turnare și mai mult stoc de prelucrare. Greșeala este să specificați o toleranță de turnare sub presiune pe o imprimare turnată pe nisip și apoi tratați fiecare turnare în afara toleranței ca o defecțiune a furnizorului.
Pentru un corp de supapă de reducere a presiunii prelucrat cu precizie, designul include adesea pasaje interne cu miez, o față plată de etanșare, orificii filetate și o cameră cu arc. Turnarea sub presiune poate produce forma aproape netă la volum mare, dar scaunul supapei și suprafețele de etanșare necesită în continuare prelucrare și testare a scurgerilor. Dacă volumul anual este modest sau corpul este mare și cu pereți groși, turnarea gravitațională poate reduce riscul sculei. Dacă corpul este mic, cu pereți subțiri și produs în zeci de mii, turnarea sub presiune câștigă de obicei în ceea ce privește durata ciclului și repetabilitate.
 Corp de supapă de reducere a presiunii prelucrat cu precizie personalizat Corp de supapă personalizat din aluminiu sau aluminiu-zinc pentru sisteme de reducere a presiunii, cu opțiuni de prelucrare și tratare a suprafețelor pentru a susține fețele de etanșare și precizia asamblarii. Vizualizare produs →
Aceeași revizuire se aplică carcaselor motorului și carcasei instrumentelor. O carcasă turnată sub presiune poate integra boturi de montare, nervuri de răcire și deschideri de conector, dar matrița trebuie proiectată astfel încât piesa să fie evacuată curat. O carcasă turnată prin gravitație poate fi mai îngăduitoare în ceea ce privește grosimea peretelui, dar poate necesita mai multă prelucrare a scaunelor rulmentului și a canelurilor de etanșare. O carcasă turnată în nisip poate fi calea practică pentru un dulap mare de exterior, dar planul de prelucrare trebuie să țină cont de o piele mai aspră și mai multă îndepărtare a stocurilor.
Sculele, volumul și costul unitar: logica pragului de rentabilitate
Instrumentul este locul în care comparația procesului devine financiară. O unealtă de turnare sub presiune de înaltă presiune este un ansamblu de oțel de precizie cu cavități, miezuri, diapozitive, sisteme de evacuare, linii de răcire și adesea un sistem de vid. Costul său poate fi de multe ori un model de nisip sau o matriță gravitațională, dar matrița poate rula volume foarte mari cu timpi de ciclu scurti. Sculele de turnare prin gravitație sunt de obicei mai puțin costisitoare decât o unealtă de turnare sub presiune comparabilă, dar nu este ieftină atunci când sunt necesare miezuri și diapozitive. Turnarea cu nisip are cel mai mic cost de intrare pentru multe piese mari, deoarece modelul și cutiile de miez sunt mai simple, dar fiecare matriță consumă forță de muncă și nisip.
Lansare cu volum redus
Turnare cu nisip often lowers the financial risk because the pattern can be revised or replaced without scrapping a steel die. It is also practical for bridge tooling, pilot builds, and large replacement parts.
Producție în volum mediu
Turnare gravitațională can sit in a useful middle zone: better repeatability than sand, lower tooling exposure than die casting, and enough durability for steady production.
Producție în volum mare
Turnarea sub presiune câștigă de obicei odată ce cantitatea anuală este suficient de mare pentru a absorbi sculele și validarea procesului. Avantajul timpului de ciclu se agravează în fiecare schimb.
Pragul de rentabilitate nu este un singur număr. Depinde de dimensiunea piesei, numărul de cavități, complexitatea matriței, aliajul, conținutul de prelucrare, rata deșeurilor și costul calității clientului. O componentă mică de zinc turnată sub presiune cu o matriță simplă cu două cavități se poate sparge chiar și la un volum mult mai mic decât o carcasă mare din aluminiu cu glisiere multiple și asistare la vid. O piesă turnată în nisip cu prelucrare grea poate părea ieftină la etapa de ofertă, dar devine scumpă odată ce sunt incluse timpul de fixare, uzura sculei și deșeurile.
Cumpărătorii ar trebui să solicite o defalcare a costurilor care separă scule, turnare, prelucrare, tratarea suprafeței, calibrare și ambalare. De asemenea, este corect să întrebăm cum a calculat furnizorul numărul de cavități propus. O singură cavitate reduce costul sculei, dar crește prețul piesei; cavitățile multiple reduc costul ciclului pe piesă, dar măresc sculele și necesită o mașină mai mare. Răspunsul corect depinde de prognoza comenzii, nu de o regulă generică.
O carcasă de motor rezistentă la apă este un bun exemplu. Dacă carcasa are un perete subțire, nervuri de răcire integrate, un orificiu de rulment de precizie și o canelură de etanșare, turnarea sub presiune poate reduce prelucrarea și poate menține o secțiune stabilă de perete. Costul matriței este justificat de volumul anual, iar procesul poate fi validat prin testarea scurgerilor și aspectul dimensional. Dacă aceeași carcasă este mare, cu pereți groși și este necesară în sute și nu zeci de mii, turnarea gravitațională sau turnarea cu nisip poate fi mai sensibilă în timp ce designul se maturizează.
 Carcasa motorului din aluminiu, rezistenta la apa Carcasă motor personalizată din aluminiu pentru medii industriale, oferind impermeabilizare, rezistență la coroziune, disipare a căldurii și etanșare cu suport de producție pe loturi mici sau la scară mare. Vizualizare produs →
Nu comparați o cotație turnată sub presiune cu o cotație turnată în nisip fără a normaliza domeniul de aplicare. Un citat poate include prelucrarea, testarea scurgerilor, impregnarea și acoperirea; altul poate fi doar de turnare. Se poate cita o matriță întărită cu o durată de viață definită; altul poate cita o unealtă mai ușoară fără plan de întreținere. Normalizați livrabilul înainte de a compara costul total de proprietate.
Compensații din aliaj și defecte: porozitate, rezistență și etanșeitate la scurgeri
Turnarea sub presiune, turnarea gravitațională și turnarea cu nisip nu produc același profil de defect. Turnarea sub presiune de înaltă presiune se umple rapid, ceea ce este excelent pentru pereți subțiri, dar poate antrena gaz dacă deschiderea și ventilația sunt slabe. Acesta este motivul pentru care turnarea sub presiune asistată de vid, designul de preaplin și controlul termic al matriței contează pe piesele critice pentru scurgeri. Turnarea gravitațională se umple mai lent, ceea ce poate reduce turbulențele, dar se bazează pe coloane și solidificare direcțională pentru a alimenta contracția. Turnarea cu nisip introduce riscuri legate de nisip, cum ar fi includerea nisipului, eroziunea mucegaiului și deplasarea miezului, necesitând în același timp alimentarea adecvată a secțiunilor groase.
| Proces | Accentul principal asupra calității | Contramăsura comună | Efect asupra prelucrarii |
|---|---|---|---|
| Turnare sub presiune | Porozitate de gaz, închidere la rece, fulger, lipire cu matriță | Simulare de umplere, asistență în vid, control al temperaturii matriței, tiraj și ejectare adecvate | Forma aproape de plasă reduce stocul, dar traseele de scurgere pot necesita impregnare sau prelucrare locală |
| Turnare gravitațională | Porozitate de contracție, funcționare greșită, schimbare a miezului | Design de ridicare, amplasarea răcirii, temperatura de turnare controlată, controlul acoperirii matriței | Mai consistent decât nisipul în unele zone, dar hrănirea și îndepărtarea porții trebuie planificate |
| Turnare cu nisip | Incluziunea nisipului, porozitatea gazului, variația dimensională, suprafața rugoasă | Controlul nisipului, aerisirea miezului, întreținerea modelului, alocație generoasă de prelucrare | Îndepărtare mai mare de stoc și mai multă sensibilitate a dispozitivului de fixare; datele trebuie alese cu grijă |
Puterea nu este decisă numai de numele procesului. Aliajul, dimensiunea secțiunii, viteza de răcire, porozitatea, tratamentul termic și prelucrarea toate afectează piesa finală. Un aliaj turnat sub presiune cu granulație fină și porozitate scăzută poate depăși o turnare gravitațională alimentată prost într-o secțiune critică. O turnare gravitațională bine proiectată poate fi o alegere mai bună pentru un corp gros, etanș la presiune decât o turnare sub presiune cu un model de umplere nefavorabil. Turnarea cu nisip poate oferi secțiuni groase de sunet atunci când ridicarea este corectă, dar suprafața turnată și toleranța vor necesita, de obicei, mai multă prelucrare.
Etanșeitatea la scurgeri merită propria sa revizuire. O carcasă de supapă, un capac de pompă sau o carcasă de motor poate trece o inspecție dimensională și totuși eșuează la un test de presiune din cauza porozității interconectate. Specificațiile de achiziție trebuie să precizeze mediul de testare, presiunea, durata, rata de scurgere admisă și dacă impregnarea este permisă. De asemenea, ar trebui să precizeze dacă testul are loc înainte sau după prelucrare, deoarece prelucrarea poate deschide un por de sub suprafață. Un furnizor care înțelege diferența va proiecta procesul în jurul testului, nu va inspecta pur și simplu la sfârșit.
Finisare, prelucrare și durabilitate ecologică
Turnarea sub presiune oferă de obicei o suprafață mai netedă și detalii mai apropiate ca turnare, ceea ce poate reduce munca de finisare. Piesele turnate prin gravitație se află între piesele turnate sub presiune și piesele turnate cu nisip în starea de suprafață, în timp ce piesele turnate cu nisip necesită de obicei mai multă îndepărtare a materialului și pot prezenta o piele mai aspră după scuturare. Această diferență afectează pregătirea acoperirii, mascarea, proiectarea dispozitivului de fixare și numărul de operațiuni înainte ca piesa să ajungă la asamblarea finală.
Strategia de prelucrare ar trebui decisă odată cu procesul de turnare, nu după acesta. Piesele turnate sub presiune pot fi amplasate pe caracteristici turnate și prelucrate în dispozitive proiectate pentru volum mare. Piesele turnate gravitaționale pot necesita o localizare mai robustă, deoarece suprafața turnată variază mai mult. Turnarea cu nisip necesită adesea o primă operațiune care stabilește un datum stabil înainte de tăierea găurilor critice și a fețelor de etanșare. Dacă imprimarea necesită o flanșă subțire și turnarea cu nisip are un tiraj mare, rezultatul prelucrat poate fi mai slab decât se aștepta.
Tratarea suprafeței interacționează și cu alegerea procesului. Piesele turnate sub presiune din aluminiu pot fi vopsite, acoperite cu pulbere sau prelucrate selectiv; anodizarea este posibilă pe unele aliaje, dar necesită o selecție atentă a aliajului, deoarece conținutul de siliciu și porozitatea pot afecta aspectul. Piesele turnate sub presiune din zinc pot fi placate, vopsite sau cromate. Piesele turnate prin gravitație și nisip pot fi, de asemenea, acoperite, dar pregătirea suprafeței poate necesita mai multă atenție din cauza rugozității și a defectelor minore ale suprafeței. Pentru carcasele pentru instrumente de exterior, combinația dintre aliaj, sistemul de acoperire, designul garniturii și planeitatea de prelucrare determină dacă carcasa supraviețuiește ploii, prafului și ciclurilor de temperatură.
 Carcase de protecție personalizate pentru instrumente de exterior Carcase personalizate din zinc sau aluminiu pentru instrumente de exterior, care combină turnarea sub presiune, prelucrarea CNC și tratamentul suprafeței pentru protecție impermeabilă, rezistentă la praf și la coroziune. Vizualizare produs →
La Ningbo Chip Machinery, lanțul de producție acoperă fabricarea matrițelor, turnarea sub presiune, prelucrarea, lustruirea, curățarea și tratarea suprafețelor. Acest lucru contează deoarece alegerea procesului nu se referă numai la mașina de turnare. O piesă care este proiectată pentru turnare sub presiune, dar necesită un dispozitiv complicat de a doua operație, își poate pierde avantajul de cost. O piesă turnată cu nisip care necesită trei configurații înainte ca suprafața de etanșare să fie tăiată poate consuma economiile dintr-un model cu costuri reduse. Revizuiți întregul traseu de la materia primă la partea ambalată.
Pentru clienții care doresc să vadă mediul de producție înainte de a lansa un instrument, a tur virtual al fabricii poate fi mai util decât o broșură. Acesta arată cum se conectează magazinul de matrițe, podeaua de turnare sub presiune, zona de prelucrare și linia de curățare. Acoperirea sistemului de calitate, cum ar fi ISO 9001:2015 și IATF 16949:2016, ar trebui verificată în raport cu produsul și procesul specific, nu tratată ca un substitut pentru o revizuire capabilă a procesului.
O matrice practică de selecție pentru cumpărători și ingineri
Cea mai rapidă modalitate de a alege un proces este de a nota proiectul în funcție de criteriile care generează costuri și riscuri. Utilizați matricea de mai jos ca punct de plecare, apoi confirmați printr-o revizuire a turnătoriei. Un scor mare într-o coloană nu decide automat procesul, dar dezvăluie unde este probabil ca citatul să fie sensibil.
| Criteriul de decizie | Cel mai potrivit atunci când cerințele sunt mari | De ce contează |
|---|---|---|
| Volumul anual | Turnare sub presiune | Volumul mare amortizează sculele din oțel și recompensează ciclurile scurte |
| Dimensiunea și greutatea piesei | Turnare cu nisip for large parts; die casting for compact parts | Dimensiunea mașinii, manipularea matriței și caracterul practic al matriței cu nisip stabilesc limite |
| Grosimea peretelui | Turnare sub presiune for thin walls; gravity or sand for thicker sections | Comportamentul de umplere și solidificare se modifică în funcție de grosimea secțiunii |
| Repetabilitate dimensională | Turnare sub presiune | Sculele din oțel și ciclurile controlate reduc variațiile de la o parte la alta |
| Bugetul sculelor | Turnare cu nisip, then gravity casting | Modelele și matrițele permanente costă de obicei mai puțin decât matrițele întărite |
| Etanșeitate la scurgeri | Depinde de design; turnare sub presiune cu vid sau gravitație cu alimentare robustă | Controlul porozității trebuie să fie proiectat în porți, alimentare și validare |
| Finisaj de suprafață | Turnare sub presiune | Suprafețele matrițelor din oțel transferă detalii mai fine decât formele de nisip |
| Libertatea geometriei | Turnare cu nisip | Formele de unică folosință pot găzdui miezuri mari și forme complexe |
| Conținut de prelucrare | Turnare sub presiune for lower stock; sand casting expects more stock | Forma aproape netă reduce timpul ciclului, dar necesită unelte stabile |
Utilizați matricea cu o prognoză reală. Un plan de volum pe trei ani, o stivuire de toleranță și o specificație de testare a scurgerilor vor produce o decizie mai bună decât un RFQ de o pagină. Dacă prognoza este incertă, solicitați o strategie de punte: turnare cu nisip pentru cantități pilot, turnare gravitațională pentru validarea pieței sau un design turnat sub presiune care se poate muta ulterior într-o unealtă întărită odată ce volumul este confirmat.
Greșeli frecvente când se compară turnarea sub presiune cu turnarea gravitațională sau cu nisip
- Compararea prețului piesei fără a normaliza prelucrarea, acoperirea, testarea scurgerilor și ambalarea. Un preț mic de turnare poate ascunde un cost total ridicat.
- Utilizarea unei toleranțe de turnare cu nisip pe un desen de turnare sub presiune sau invers. Capacitatea de proces trebuie să se potrivească cu desenul, nu cu speranța cumpărătorului.
- Ignorarea curentului și ejectării. O piesă turnată sub presiune cu pereți verticali și buzunare adânci poate avea nevoie de diapozitive care adaugă costuri de scule și întreținere.
- Selectarea unui aliaj pentru prelucrabilitate fără a verifica turnabilitatea. Fluiditatea, fisurarea la cald și răspunsul la porozitate diferă în funcție de aliaj și proces.
- Uitând timpul de livrare a sculelor. O unealtă de turnare sub presiune poate necesita proiectare, achiziție de oțel, prelucrare, tratament termic, fotografii de probă și corecție înainte de producție.
- Specificarea etanșeității fără a preciza metoda de testare și limita de acceptare. „Fără scurgeri” nu este o cerință măsurabilă.
- Presupunând că turnarea cu nisip este doar pentru prototipuri. Este, de asemenea, un proces de producție pentru piese mari, de volum redus și de schimb.
- Supraspecificarea finisajului suprafeței pe o suprafață necritică. Lustruirea sau prelucrarea suplimentară poate șterge beneficiul economic al procesului ales.
- Începeți oferta înainte de revizuirea designului. O turnătorie care analizează devreme grilajele, grosimea peretelui și datele de prelucrare poate preveni o revizuire costisitoare a sculei.
Fiecare greșeală are o consecință comercială. O ciornă lipsă poate transforma o matriță simplă într-o unealtă grea. O toleranță nerealistă poate crea o dispută permanentă de inspecție. Un test de scurgere nespecificat poate duce la o reținere a transportului. Prin urmare, compararea procesului ar trebui să fie o revizuire comună între design, calitate, achiziție și inginerul de producție care va deține piesa.
Întrebări frecvente: turnare sub presiune vs turnare prin gravitație și nisip
Este turnarea sub presiune întotdeauna mai puternică decât turnarea gravitațională?
Nu. Rezistența depinde de aliaj, dimensiunea secțiunii, porozitate, tratament termic și design. O turnare gravitațională solidă poate fi mai puternică într-o secțiune groasă decât o turnare sub presiune cu umplere sau contracție slabă. Comparația corectă este proprietatea mecanică validată la locul critic, nu eticheta procesului.
Poate turnarea cu nisip să aibă aceeași toleranță ca și turnarea sub presiune?
De obicei nu. Formele de nisip sunt de unică folosință și sunt supuse compactării nisipului, plasării miezului și uzării modelului. Turnarea sub presiune folosește o matriță de oțel cu închidere și ejectare controlate, astfel încât, în general, menține repetabilitate mai strânsă la turnare. Turnarea cu nisip poate îndeplini totuși toleranțe critice după prelucrare, dar are nevoie de mai mult stoc și de un plan de date robust.
Când este mai bună turnarea gravitațională decât turnarea sub presiune?
Turnare gravitațională is often better when the part is thick-walled, the volume is moderate, the tooling budget is limited, or the design is still maturing. It can also be attractive when a permanent mold can be made without complex slides and when lower turbulence during fill is important.
Ce proces este cel mai bun pentru un corp de supapă etanș la presiune?
Atât turnarea sub presiune, cât și turnarea gravitațională pot funcționa, dar decizia depinde de volum, grosimea peretelui, aliajul și specificațiile testului de scurgere. Corpurile de supape din aluminiu sau zinc de volum mare folosesc adesea turnare sub presiune cu asistență în vid și prelucrare. Corpurile groase, cu volum mai mic, pot folosi turnarea gravitațională cu alimentare controlată. Turnarea cu nisip este de obicei rezervată pentru versiunile cu volum mai mare sau mai mic, unde permisiunea de prelucrare este acceptabilă.
Turnarea sub presiune necesită prelucrare?
Nu toate suprafețele, dar suprafețele critice o fac de obicei. Fețele de etanșare, alezajele lagărelor, filetele și interfețele de montare de precizie necesită în mod normal prelucrare după turnare. Turnarea sub presiune reduce stocul și poate deține caracteristici utile ca turnare, dar nu elimină nevoia de a stabili date și de a controla dimensiunile critice.
Care este principalul factor de cost în turnarea cu nisip?
Forța de muncă și conținutul de prelucrare sunt adesea mai mari decât costul modelului. Fiecare matriță este consumată, nisipul trebuie pregătit și recuperat, trebuie plasate miezuri, iar turnarea poartă de obicei mai mult stoc de prelucrare. Pentru o mare parte simplă, turnarea cu nisip poate fi economică; pentru o piesă complexă de mare volum, forța de muncă și variația pot depăși costul scăzut de intrare a sculelor.
Poate fi cotat același model CAD pentru toate cele trei procese?
Poate fi citat, dar nu ar trebui să fie produs fără o revizuire specifică procesului. Tirajul, grosimea peretelui, fileturile, găurile cu miez, alocația de prelucrare și strategia de referință diferă. Un model optimizat pentru turnarea sub presiune poate necesita modificări de design pentru turnarea în nisip, iar un design turnat în nisip poate fi inutil de greu pentru turnarea sub presiune.
Cum să construiți un pachet de cotații care primește un răspuns util
Un citat util începe cu un desen care afirmă intenția de fabricație. Includeți aliajul sau permiteți turnătoriei să recomande unul, cantitatea anuală și lunară de vârf, dimensiunile critice, cerințele de testare a scurgerilor, tratamentul suprafeței și domeniul de prelucrare. Identificați ce suprafețe sunt cosmetice și care sunt funcționale. Indicați dacă sunt incluse proprietatea sculei, întreținerea sculei și durata de viață a sculei.
Adăugați o scurtă notă de proces: grosimea preconizată a peretelui, dimensiunea maximă a piesei, greutatea estimată și orice cerință cunoscută de presiune sau temperatură. Dacă piesa este un corp de supapă de reducere a presiunii, carcasă de motor, suport pentru echipament sau carcasă pentru instrumente, spuneți unde se montează și pe ce se etanșează. Acest context ajută turnătoria să aleagă datele de referință, alimentare și prelucrare, mai degrabă decât să citeze o turnare generică.
Pachet de desene
Model 3D, desen 2D, stivă de toleranțe, listă critică pentru calitate, aliaj și specificații pentru tratarea suprafeței.
Pachet comercial
Volumul anual, cantitatea de lansare, orizontul de prognoză, prețul țintă al piesei, bugetul de scule și destinația de livrare.
Pachet de calitate
Metoda de testare a scurgerilor, planul de inspecție, cerințele PPAP sau primul articol, standardul de ambalare și așteptările de trasabilitate.
În cele din urmă, cereți furnizorului să explice de ce procesul selectat se potrivește piesei. O recomandare de turnare sub presiune ar trebui să vină cu un număr de cavități, dimensiunea mașinii, conceptul de blocare și planul de prelucrare așteptat. O recomandare de turnare prin gravitație sau nisip ar trebui să explice alimentarea, proiectarea modelului, permisiunea de prelucrare și timpul de ciclu așteptat. Explicația este adesea mai valoroasă decât numărul în sine, deoarece arată dacă procesul a fost ales sau doar citat.