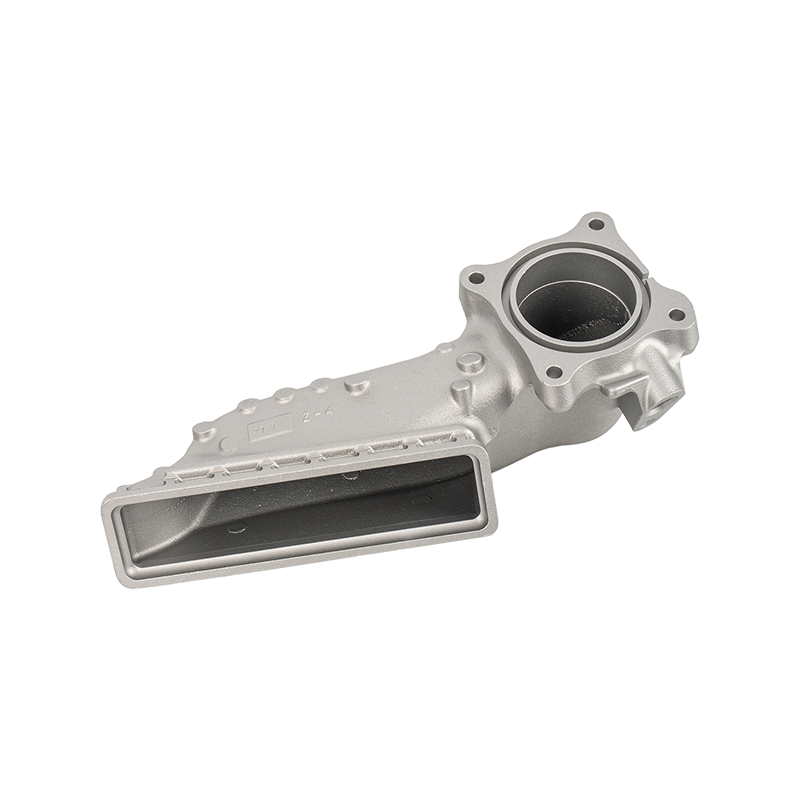


 Carcasă motor personalizată din aluminiu cu prelucrare de precizie Această carcasă din aluminiu prelucrată la comandă oferă suport structural și disipare a căldurii pentru motoare. Luați în considerare acest lucru pentru protecția motorului robustă, specifică aplicației. Vizualizare produs →
O carcasă de motor din aluminiu necesită prelucrare sau etanșare?
Răspuns scurt: da, o carcasă de motor din aluminiu necesită aproape întotdeauna prelucrare înainte de a putea fi asamblată într-un motor care funcționează. Sigilarea este o decizie separată. Este necesar doar atunci când carcasa prelucrată trebuie să mențină presiunea, să păstreze lichidul în afara sau să îndeplinească o specificație privind rata de scurgere asupra căreia clientul și furnizorul sunt de acord.
O turnare sub presiune din aluminiu iese din matriță cu învelișul general al carcasei, dar nu cu precizia dimensională de care are nevoie un scaun de rulment, un buzunar de stator sau o față de montare. Prelucrarea CNC transformă semifabricatul turnat într-o piesă care poate ține un rulment, poziționa un stator și etanșează pe un capac de capăt. Sigilarea porozității, prin contrast, abordează un defect intern ascuns mai degrabă decât o dimensiune. Se aplică atunci când porii din peretele de turnare creează o cale continuă pentru trecerea aerului, uleiului, lichidului de răcire sau umidității.
Această distincție contează în cotarea comercială și în inspecția producției. Prelucrarea determină dacă carcasa se potrivește cu componentele sale de împerechere. Testul de scurgere determină dacă este etanș la presiune. Dacă carcasa nu trece acest test, impregnarea în vid este remediul obișnuit. Înțelegerea pasului care se aplică designului motorului dvs. economisește costuri, scurtează timpul de validare și previne defecțiunile pe teren care sunt costisitoare de modernizare.
Prelucrarea nu este opțională pentru o carcasă de motor funcțională
Carcasele motorului sunt turnate sub presiune la o formă aproape de plasă, dar forma aproape de plasă nu este o formă funcțională. Un alezaj al rulmentului supradimensionat cu 0,05 mm, un buzunar al statorului care nu este rotund sau o suprafață a flanșei care nu este plată pot genera zgomot, vibrații, supraîncălzire sau uzură prematură a rulmentului. Etapa de prelucrare creează geometria funcțională de care are nevoie motorul.
Majoritatea carcaselor de motor din aluminiu trec prin următoarele operații de prelucrare: acoperirea flanșei de montare, alezarea registrelor lagărelor, prelucrarea alezajului statorului, găurirea și filetarea găurilor de montare, tăierea canelurilor inelelor O și frezarea fețelor de intrare a cablurilor. Fixarea este proiectată în jurul caracteristicilor date de turnare, astfel încât toate dimensiunile critice să fie produse într-o singură configurație, acolo unde este posibil. Tabelul de mai jos rezumă caracteristicile tipice prelucrate și toleranțele la care se așteaptă constructorii de motoare.
| Caracteristica prelucrată | Toleranță tipică | Motivul cerinței |
|---|---|---|
| Alezajul rulmentului | H7 sau mai bine | Așezare precisă a rulmentului; previne excentricitatea și vibrațiile rotorului |
| Buzunar sau alezajul statorului | 0,05–0,10 mm total | Controlează spațiul de aer dintre rotor și stator pentru eficiență și zgomot |
| Registrul capacului de sfârșit | 0,10 mm | Menține alinierea concentrică a arborelui rotorului cu capacele de capăt |
| Fața flanșei de montare | Planeitate 0,10 mm | Elimină balansarea, asigură compresia garniturii sau a etanșării |
| Canelură pentru inel O | ±0,05 mm | Garantează o compresie constantă a inelului de etanșare |
| Orificiul presetupei | ±0,20 mm | Permite o intrare etanșă pentru cablurile de alimentare și senzori |
| Porturi pentru manta de racire | Adâncimea filetului cu ±1 tură | Fixează fitingurile pentru motoarele răcite cu lichid fără scurgeri |
Prelucrarea mecanică joacă, de asemenea, un rol major în integritatea scurgerilor. Instrumentul de tăiere îndepărtează pielea exterioară densă a turnării, care este stratul care conține cei mai mici pori. Odată ce pielea a dispărut, porozitatea subterană devine expusă pe fața prelucrată. Acesta este motivul pentru care o carcasă poate fi etanșă în starea de turnare și poate eșua un test de scurgere după prelucrare. Același fenomen explică de ce testarea de scurgere ar trebui efectuată întotdeauna pe piesa finită prelucrată, nu numai pe turnarea brută.
Porozitate: motivul pentru care există teste de scurgere
Porozitatea turnării sub presiune din aluminiu nu este un defect care apare la întâmplare. Are două surse principale și fiecare se comportă diferit într-o carcasă de motor prelucrată.
Porozitatea gazului este creată de hidrogenul din topitură și de aerul prins în interiorul cavității matriței în timpul cursei de injecție. Gazul este prezent sub formă de pori mici, în mare parte sferici. Porozitatea de contracție apare în timpul solidificării, când metalul lichid nu poate alimenta zonele care se solidifică ultimele. Porii de contracție sunt de obicei neregulați și pot forma rețele mult mai periculoase pentru etanșeitate decât porii de gaz sferici.
Ambele tipuri sunt comune în turnarea sub presiune a aluminiului. Devin o problemă doar atunci când se află într-un perete care trebuie să fie etanș la presiune sau când o operație de prelucrare le deschide într-o față de etanșare. Tabelul de mai jos prezintă o distribuție ilustrativă a cauzelor defecțiunii testului de scurgere în ciclurile de producție ale carcasei motorului, pe baza experienței tipice de turnătorie.
Concluzia practică este că porozitatea este cauza dominantă a scurgerilor din carcasa motorului. Soluția nu este de a elimina toată porozitatea, ceea ce este aproape imposibil în turnarea sub presiune, ci de a-i controla locația, de a o ține departe de căile de scurgere și de a o etanșa atunci când intersectează o limită de presiune. Dacă sunteți nou în acest proces, ghidul nostru pentru turnarea sub presiune a aluminiului explică modul în care metoda de turnare afectează porozitatea și de ce turnarea sub presiune la înaltă presiune este cea mai comună cale pentru carcasele motoarelor. Pentru o vedere mai amplă, comparăm, de asemenea, diferite procese de turnare a aluminiului, astfel încât să puteți vedea unde se potrivește turnarea sub presiune în raport cu turnarea permanentă și turnarea cu nisip.
Când are nevoie de fapt de etanșare carcasa motorului?
Nu toate carcasele motorului trebuie sigilate. Un cadru de motor deschis rezistent la picurare, o carcasă răcită cu ventilator fără presiune internă sau un motor care se bazează pe o cutie de borne cu garnitură separată nu necesită ca peretele de turnare să fie etanș la presiune. În aceste cazuri, numai prelucrarea este suficientă, iar specificarea unui test de scurgere adaugă doar costuri.
Etanșarea devine necesară atunci când peretele carcasei însuși este bariera de presiune. Următoarele grupuri de aplicații sunt exemple tipice din programele de producție a carcasei motoarelor.
Motoare de tracțiune EV răcite cu lichid
Mantele de răcire circulă apă-glicol prin pasajele interne la 200-500 kPa. Orice rețea de pori din peretele mantalei provoacă pierderi de lichid de răcire.
Motoare compresoare ermetice
Presiunea agentului frigorific actioneaza direct asupra carcasei; Scurgerile cauzează pierderi de agent frigorific și defectarea sistemului.
Motoare submersibile și IP68
Imersia continuă în apă necesită un perete care nu poate lăsa niciodată umezeala să ajungă în statorul înfăşurat.
Motoare cu angrenaje lubrifiate cu ulei
Stropirea interioară a uleiului și presiunea pot împinge uleiul prin micro-porozitate în camera de conectare.
Există, de asemenea, un al doilea grup în care numai prelucrarea este suficientă în mod normal, după cum este rezumat mai jos.
rame TEFC
Cadrele complet închise răcite cu ventilator nu au presiune internă; turnarea nu acționează ca un recipient sub presiune.
Servomotoare cu interior etanșat
Dacă statorul este deja încapsulat, carcasa exterioară are nevoie doar de precizie dimensională.
Modele cu garnituri
În cazul în care capacul de îmbinare poartă un inel O sau o garnitură plată, garnitura asigură etanșarea, nu turnarea.
Huse cosmetice sau de protecție
Capacele separate care nu fac parte din limita fluidului pot fi prelucrate și vopsite fără testare de scurgere.
Decizia de etanșare este, prin urmare, condusă de ciclul de funcționare al motorului și de specificațiile de mediu, nu doar de procesul de turnare. O carcasă de motor rezistentă la apă pentru pompele exterioare este o parte diferită de o carcasă de motor de ventilator de interior, chiar și atunci când ambele pornesc cu același aliaj de aluminiu. Mediul de service prevăzut determină dacă testul de scurgere apare pe planul de inspecție.
 Carcasă motor impermeabilă de înaltă performanță pentru uz industrial Această carcasă din aluminiu turnat cu precizie este proiectată pentru etanșare exigentă și rezistență la coroziune, ideală pentru motoare în medii dure în care testarea scurgerilor este critică. Vizualizare produs →
Testarea scurgerilor: metode, presiune și criterii de acceptare
Testarea scurgerilor ar trebui să fie planificată ca o operațiune de producție, nu ca o verificare ocazională. Metoda pe care o alegeți modifică sensibilitatea testului, durata ciclului și costul pe piesă. De asemenea, determină dacă o rețea de pori mici este detectată înainte ca carcasa să fie expediată sau mai târziu, când este deja montată într-un motor.
| Metoda | Principiul de detectare | Sensibilitate tipică | Cel mai potrivit pentru |
|---|---|---|---|
| Scăderea presiunii aerului | Căderea de presiune măsurată într-un timp fix | 1–10 sccm în funcție de volum | Testare de producție 100% a carcaselor |
| Test cu bule subacvatice | Detectarea vizuală a bulelor sub apă | ~10⁻³ mbar·L/s echivalent | Loturi mici sau verificarea defecțiunilor |
| Debit de masă / debit de presiune | Debitul de aer măsurat prin piesă la presiunea setată | 0,1–5 sccm | Linii automate de mare volum cu timpi de ciclu rapidi |
| Spectrometrie de masă cu heliu | Gazul trasor de heliu detectat de un spectrometru de masă | <10⁻⁶ mbar·L/s | Piese critice de siguranță și specificații foarte stricte |
| Presiunea hidrostatică a apei | Presiunea internă a apei menținută pentru o perioadă stabilită | 0,1–1 MPa reține | Mantale de răcire și căi de fluid de înaltă presiune |
Ce presiune și rata de scurgere ar trebui să specificați?
Presiunea de testare a aerului pentru carcasa motorului este în mod normal între 30 și 100 kPa pentru etanșeitatea generală. Mantele răcite cu lichid sunt de obicei testate la 200–500 kPa, iar rata de scurgere de acceptare este exprimată în sccm la o presiune de testare și un timp de stabilizare definit. O limită tipică de producție este sub 1-3 sccm de aer la 50 kPa menținut timp de 10-30 de secunde, dar valoarea corectă depinde de presiunea de funcționare a motorului, volumul cavității interne și pierderea acceptabilă de fluid pe durata de viață a motorului.
Un detaliu important este timpul de stabilizare. O carcasă din aluminiu nou prelucrată este curată și uscată, astfel încât testarea aerului este stabilă. Dacă carcasa a fost impregnată, testul trebuie să fie efectuat după ce etanșantul s-a întărit complet, deoarece umiditatea reziduală din interiorul porilor afectează citirea scăderii presiunii. Departamentul de calitate ar trebui să înregistreze presiunea de testare, timpul de stabilizare și rata de scurgere măsurată pentru fiecare piesă testată.
Înainte de prelucrare sau după prelucrare?
Secvența testării determină dacă rezultatul este semnificativ. Un test de scurgere sub formă de turnare este util pentru detectarea devreme a găurilor brute, a închiderilor la rece sau a pereților subțiri, dar nu garantează că piesa finală prelucrată este etanșă. Motivul este simplu: prelucrarea deschide pielea exterioară densă și poate expune un por care a fost complet izolat în starea de turnare.
Cea mai bună practică este de a prelucra mai întâi, apoi de a testa etanșeitatea 100% din carcase care trebuie să fie etanșe la presiune. Fluxul de mai jos arată secvența de producție utilizată pentru carcasele motorului cu o cerință de etanșare.
Dacă carcasa este impregnată înainte de prelucrare, aceasta trebuie testată din nou pentru etanșeitate după prelucrare. Impregnarea pre-prelucrare este uneori utilizată pentru a reduce cantitatea de porozitate deschisă în alezajele adânci, dar nu este un substitut pentru testul final al piesei prelucrate.
Impregnarea în vid: cum funcționează etanșarea porozității
Impregnarea în vid este metoda de producție acceptată pentru etanșarea micro-porozității în turnarea sub presiune din aluminiu. Piesa este plasată într-o cameră cu vid, aerul este evacuat din porii deschiși și se introduce un etanșant lichid în timp ce se menține vidul, astfel încât etanșantul este atras în rețeaua de pori. Presiunea este apoi eliberată, iar etanșantul este întărit pentru a bloca calea de scurgere.
Etapele procesului sunt consecvente între furnizori:
- Curățați și uscați carcasele prelucrate pentru a îndepărta fluidele de tăiere și așchii.
- Încărcați carcasele într-un vas de vid și trageți un vid de aproximativ 1-5 mbar.
- Inundați vasul cu material de etanșare în timp ce vidul este menținut.
- Aerisiți la presiunea atmosferică sau aplicați o presiune suplimentară pentru a forța etanșarea mai adânc în pori.
- Scurgeți materialul de etanșare, clătiți piesele și întăriți-le în funcție de tipul de etanșant.
- Readuceți carcasele la stația de testare a scurgerilor și retestați 100%.
Ce tip de etanșant este folosit pentru carcasele motorului?
| Tip de etanșant | Metoda de vindecare | Dimensiunea tipică a porilor | Note de producție |
|---|---|---|---|
| Metacrilat | Cură cu apă caldă, de obicei 90–95 °C timp de 10–15 minute | 0,1–0,5 mm | Întărire rapidă, stabil în producție, cel mai frecvent pentru carcasele motoarelor |
| Acrilic/anaerob | Întărire la căldură sau catalizator | <0,1 mm | Bun pentru porozitate foarte fină, dar necesită un control strict al procesului |
| Poliester | Cura la caldura | 0,1–0,3 mm | Tehnologie matură, costuri de etanșare mai mici, timp de întărire mai lung |
Înainte de prelucrare sau după prelucrare?
După prelucrare este singurul punct de încredere pentru etanșarea finală, deoarece prelucrarea poate deschide pori care nu au fost conectați la suprafața piesei turnate. Dacă o carcasă a motorului este impregnată înainte de prelucrare și freza se sparge într-un nou por de pe fața de etanșare, piesa finală va avea în continuare scurgeri. Prin urmare, furnizorii care garantează carcase prelucrate etanșe, efectuează impregnarea finală după prelucrare și apoi testează din nou. Unele piese primesc o impregnare preliminară de preprelucrare ca un pas suplimentar pentru a face turnarea mai ușor de prelucrat, unde porozitatea internă adâncă ar putea cauza ruperea sculei, dar decizia finală de etanșare se ia pe carcasa prelucrată.
Impregnarea este eficientă pentru porozitate, dar nu este un remediu pentru crăpături, spărturi reci sau goluri majore. Dacă testerul de scurgeri arată o rată mare de scurgere, carcasa trebuie evaluată vizual și prin raze X înainte de a încerca impregnarea. Sigilantul poate umple doar porii deschisi; o fisură care se deschide și se închide sub ciclul termic va cauza în continuare o scurgere de serviciu.
Opțiuni de aliaj și design care reduc riscul de etanșare
Aliajul selectat pentru carcasa motorului își schimbă comportamentul de porozitate, prelucrabilitatea și performanța de etanșare. Cele mai comune familii de aliaje sunt aliajele aluminiu-siliciu-cupru utilizate în turnarea sub presiune la înaltă presiune. Tabelul de mai jos compară aliajele tipice ale carcasei motorului.
| Aliaj | Specificație comună | Tendința la porozitate | Prelucrabilitate | Aplicație tipică |
|---|---|---|---|---|
| ADC12 | JIS H5302 | Moderat; necesită controlul procesului | Excelent | Cele mai multe carcase de motor importate și de pe piața asiatică |
| A380 | ASTM B85 | Moderat; combinație bună de rezistență și de turnabilitate | Excelent | Producția de carcase pentru motoare din America de Nord |
| A356 | ASTM B26 | Porozitate de contracție mai mică după tratamentul termic | Bun | Carcase de motor structurale și de înaltă integritate |
| Silafont 36 / Aural | Specificații auto personalizate | Porozitate redusă cu răcire controlată | Bun | Carcase de etanșeitate ridicată pentru vehicule electrice și auto |
Grosimea peretelui este următorul factor. Pereții subțiri, în intervalul de 2–3 mm, se răcesc rapid și produc o structură fină cu mai puține goluri mari de contracție. Secțiunile groase rețin căldura mai mult timp și creează riscuri de contracție. Un design bun al carcasei motorului menține grosimea peretelui cât mai uniformă posibil, evită boșajele grele izolate și plasează pasaje cu miez cu o grosime minimă a peretelui care poate fi umplut și alimentat în mod fiabil.
Designul afectează, de asemenea, alocația de prelucrare. Dacă o suprafață de etanșare va fi prelucrată, desenul de turnare ar trebui să specifice un permis de prelucrare suficient de mare pentru a curăța pielea turnată, dar nu atât de mare încât freza să expună porii adânci. O toleranță tipică este de 0,5–1,0 mm pentru suprafețele prelucrate pe o carcasă de motor turnată sub presiune. Acolo unde etanșeitatea este critică, desenul ar trebui să marcheze fața de etanșare și clasa de porozitate admisă, astfel încât turnatoria și atelierul de prelucrare să înțeleagă care regiuni trebuie să rămână sănătoase. Alegerea corectă a procesului de turnare va influența, de asemenea, riscul de porozitate pe care îl prezintă piesa; articolul nostru despre alegerea procesului potrivit de turnare a aluminiului acoperă această comparație mai detaliat.
 Piese turnate din aliaj de aluminiu prelucrate industrial pentru echipamente personalizate Aceste piese turnate personalizate din aluminiu sunt prelucrate la toleranțe precise pentru mașinile industriale, oferind flexibilitate și durabilitate în proiectare. Verificați-le pentru suport mecanic de încredere. Vizualizare produs →
Cost, timp de livrare și factori de capacitate a furnizorului
Prelucrarea este un cost standard pentru fiecare carcasă de motor. Etanșarea și testarea scurgerilor adaugă cost pe piesă, iar costul pe piesă depinde de metoda de testare, timpul ciclului, rata de scurgere necesară și rata de respingere. Înțelegerea acestor numere înainte de a solicita o cotație evită surprizele ulterioare.
Următorii factori de cost sunt importanți:
- Complexitatea prelucrării: o carcasă cu găuri multiple, găuri filetate și o toleranță strânsă a rulmentului durează mai mult decât o simplă flanșă și buzunar, astfel încât prelucrarea domină timpul ciclului și costul.
- Test de scurgere volume: 100% leak testing requires a dedicated station, calibrated instruments, and a defined cycle time; an AQL sampling plan is cheaper but leaves the risk of undetected random porosity.
- Costul lotului de impregnare: impregnarea în vid este în mod normal prețul pe lot, dar retestarea după impregnare dublează costul testului de scurgere pentru piesele respinse.
- Planificarea ratei de respingere: o turnătorie bună execută controlul procesului pentru a menține rata de respingere a impregnarii scăzută; o rată ridicată de eșec pentru prima dată indică o deschidere slabă, o aerisire slabă sau un aliaj greșit.
Când evaluați un furnizor pentru carcase de motor din aluminiu, adresați următoarele întrebări în timpul etapei RFQ:
- Prelucrarea este efectuată în casă sau de către un atelier de mașini subcontractat? Prelucrarea internă scurtează logistica și clarifică responsabilitatea.
- Ce metodă de testare a scurgerilor este standard pentru carcasele motoarelor și care este rata de acceptare a scurgerilor?
- Furnizorul poate furniza înregistrări ale testelor de scurgere din același lot de producție ca și piesele eșantionului?
- Testarea 100% a scurgerilor este inclusă în prețul unitar cotat sau este oferită ca element rând opțional?
- Furnizorul impregnează înainte sau după prelucrare? Răspunsul ar trebui să fie după prelucrare pentru integritatea etanșării finale.
- Ce rata de respingere plănuiește furnizorul după impregnare și cum se reflectă acest risc în preț?
- Ce aliaj de aluminiu recomandă furnizorul pentru o carcasă de motor etanșă la presiune și ce specificație de porozitate este utilizată în desenul de turnare?
Întrebări frecvente
Poate o carcasă a motorului să treacă testul de scurgere înainte de prelucrare și să se defecteze după prelucrare?
Da, și aceasta este una dintre cele mai frecvente constatări în producție. Suprafața turnată are o piele densă care blochează mulți pori. Prelucrarea îndepărtează acea piele și poate deschide un por de sub suprafață într-o cale de scurgere. Acesta este motivul pentru care recomandarea industriei este de a testa etanșeitatea carcasei finisate prelucrate, nu a turnării brute.
Este impregnarea cu vid considerată o reparație?
Din punct de vedere tehnic, este o reparație de etanșare, dar este un proces acceptat în standardele de turnare sub presiune a aluminiului. Impregnarea în vid este utilizată pe mii de carcase de motoare de producție în fiecare zi. Cheia este să verificați prin retestarea că piesa impregnată îndeplinește aceleași specificații privind rata de scurgere ca o piesă care nu avea porozitate. O carcasă impregnată corespunzător poate funcționa fiabil pe durata de viață a motorului.
Anodizarea sau acoperirea cu pulbere face ca carcasa motorului să fie etanșă?
Nu. Anodizarea creează un strat subțire de oxid, iar acoperirea cu pulbere creează o peliculă de suprafață. Nici unul nu pătrunde suficient de adânc pentru a bloca o rețea continuă de pori în peretele de turnare. Ambele finisaje îmbunătățesc rezistența la coroziune și aspectul, dar niciunul nu poate înlocui impregnarea în vid pentru etanșeitatea la presiune.
Care este presiunea tipică de testare a aerului pentru o carcasă de motor din aluminiu?
Pentru etanșeitatea generală, 30-100 kPa sunt obișnuite. Pentru mantale răcite cu lichid, presiunea de testare este în mod normal 200–500 kPa sau de 1,5 ori presiunea maximă de lucru dacă clientul specifică o marjă de siguranță. Rata de scurgere de acceptare este de obicei exprimată în sccm la o presiune și un timp de stabilizare definit.
Prelucrarea CNC poate elimina porozitatea?
Nu. Prelucrarea îndepărtează materialul și tinde să expună porozitatea care a fost ascunsă sub suprafață. Este posibil să îndepărtați un strat poros de mică adâncime, dar aceasta nu este o metodă sigură de etanșeitate. Defectele vizibile mari sunt uneori sudate, dar repararea sudurii pe o turnare sub presiune din aluminiu este costisitoare și poate introduce distorsiuni, deci este rar folosită pentru micro-porozitate.
Fiecare carcasă de motor din aluminiu necesită o testare de etanșeitate 100%?
Doar dacă carcasa are o cerință de etanșare. Pentru un cadru de motor fără presiune internă și o cutie de borne cu garnitură, eșantionarea poate fi suficientă. Pentru o carcasă răcită cu lichid, un compresor ermetic sau un motor submersibil, testarea etanșeității 100% după prelucrare este singura modalitate de a garanta că nicio piesă cu scurgeri nu părăsește fabrica.